

チタンの切削加工とは?難しい理由と設計・見積もり前の注意点
チタンは、軽さ、強度、耐食性などが求められる部品で検討される金属です。しかし、性能面での利点と、切削加工のしやすさは同じではありません。チタン部品では、材料グレード、熱の影響、工具、保持、形状、表面品質を合わせて確認しないと、加工の難易度や見積もり条件を正確に判断できません。
重要ポイントチタンの切削加工では、難削材だから加工できないと判断するのではなく、材料の種類、熱、工具負荷、固定方法、形状、品質要求の組み合わせを確認します。図面には、材料グレード・重要寸法・表面要求・変更できない機能条件を明確にしてください。
チタンの切削加工とは
チタンの切削加工とは、純チタンまたはチタン合金を、旋盤、フライス、穴あけなどで必要な部品形状に仕上げる加工です。外径・内径・ねじなどの回転体形状は旋盤加工、平面・ポケット・溝はフライス加工、穴形状は穴あけ加工を中心に検討します。
チタンとチタン合金は同じ材料ではありません。一般社団法人日本チタン協会は、純チタン、α合金、α-β合金、β合金などを区分しており、強度や加工性の条件は材料グレードで異なります。そのため、図面に「チタン」とだけ書くのではなく、材料記号、規格、状態、支給材の有無を確認することが必要です。
切削の基本的な仕組みは、「切削加工とは」で解説しています。本記事では、チタン部品の設計・調達時に加工リスクをどう整理するかに焦点を当てます。
チタンの切削加工が難しくなりやすい理由
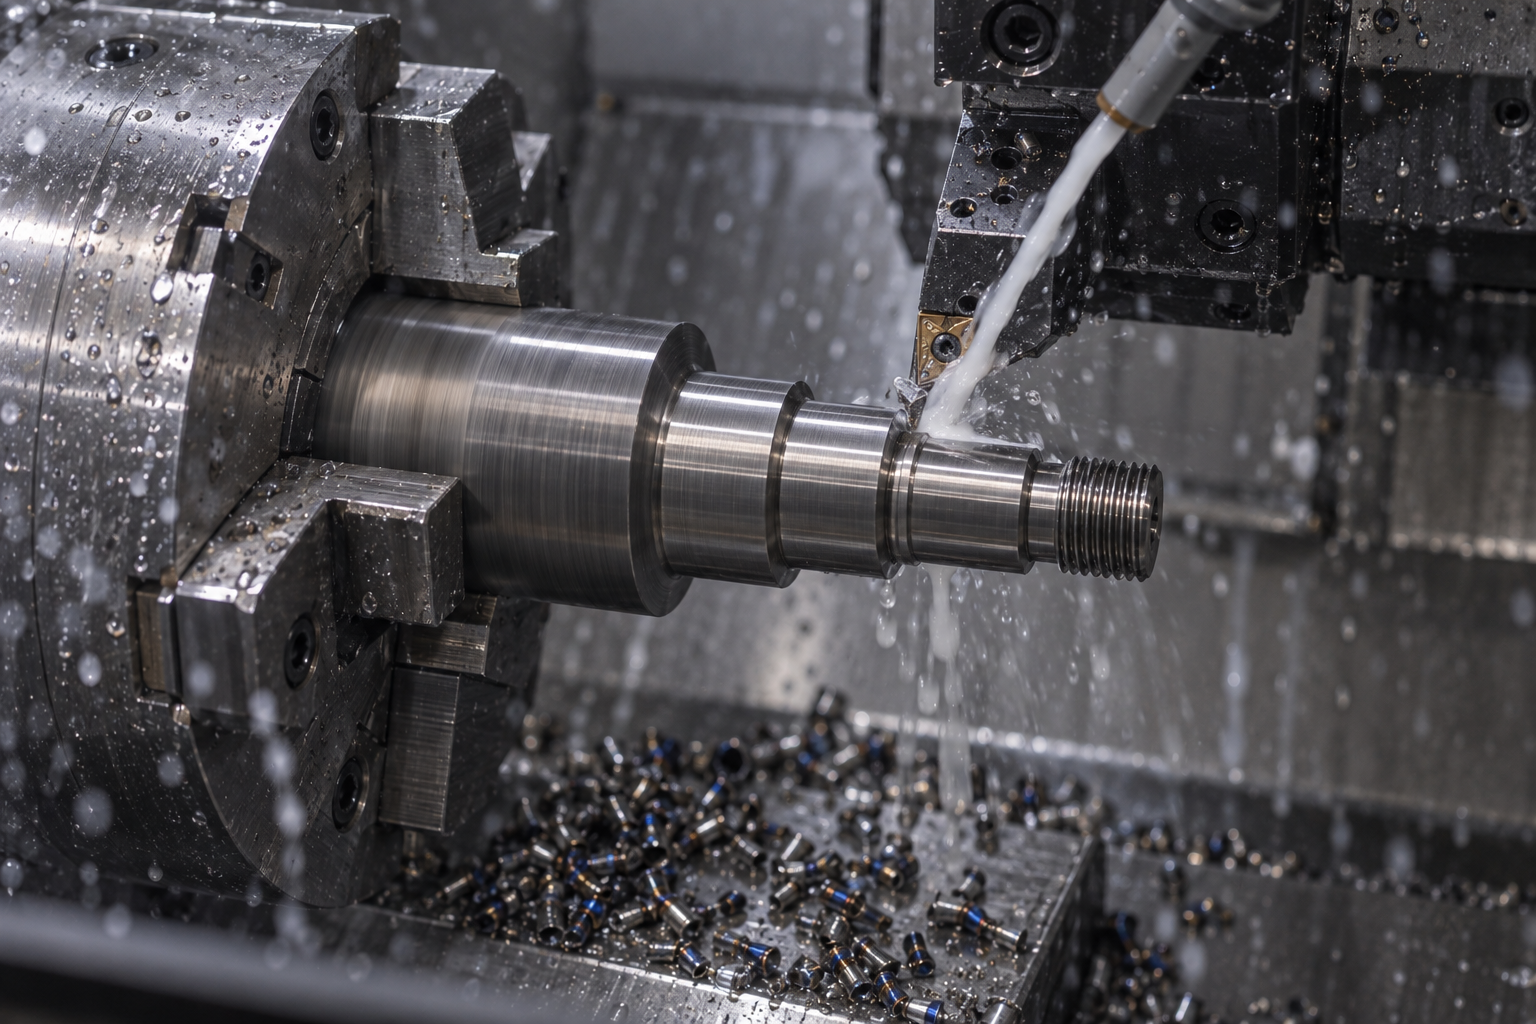
チタンは「難削材」と呼ばれることがありますが、これは加工不可という意味ではありません。切削中に熱や工具負荷を管理しにくく、形状や品質要求によって工程の検討が増えやすいことを示す言葉です。
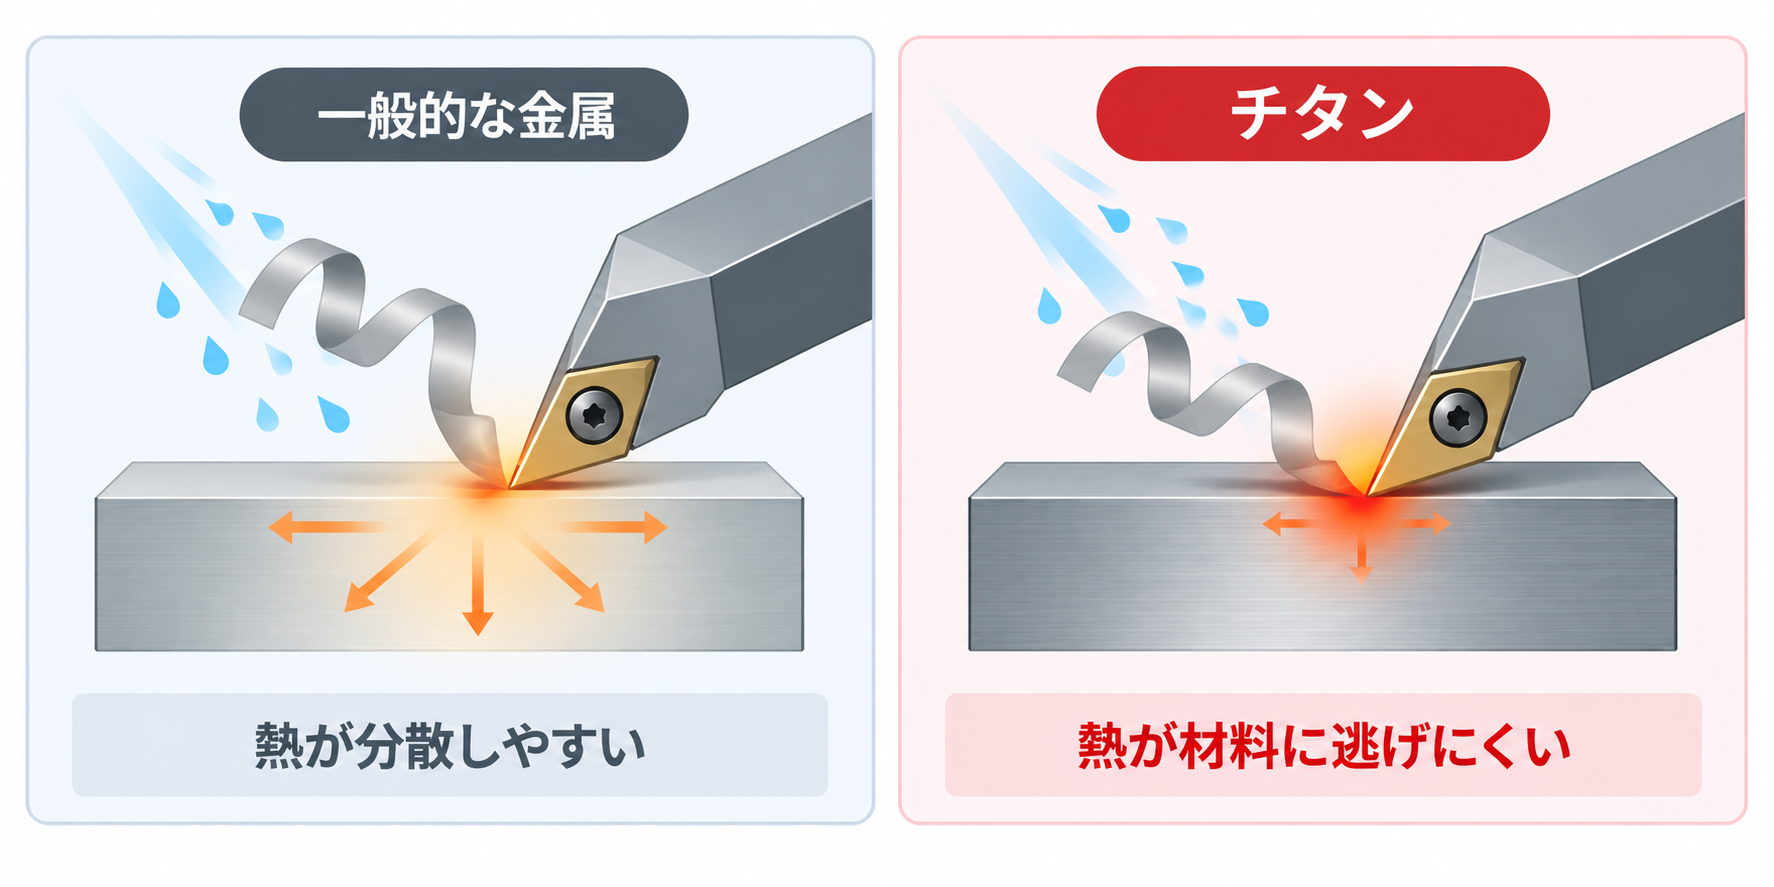
切削熱が逃げにくい
日本チタン協会の物性値では、20℃での熱伝導率は工業用純チタンで17 W/m・K、代表的なα-βチタン合金であるTi-6Al-4Vで7.5 W/m・Kと示されています。比較対象である炭素鋼や銅より熱伝導率が低いため、切削で発生した熱を材料側へ逃がしにくい条件があります。
熱が刃先付近に集中すると、工具摩耗、加工面、寸法安定性に影響する可能性があります。一般社団法人日本チタン協会の機械加工資料でも、切削熱が上がると焼付きなどを起こしやすいこと、冷却を十分に用いることが示されています。読者に必要なのは固定の条件値ではなく、熱が重要な制約になることを図面・見積もり時に共有することです。
工具摩耗・焼付きと刃先の状態
チタンの加工では、工具の刃先状態が加工面と寸法に関わります。摩耗が進んだ工具を使い続けると、切削抵抗や発熱の状態が変わり、仕上げ面や工具欠損のリスクを確認する必要があります。
工具の選定は材料名だけで決めません。純チタンかチタン合金か、材料状態、加工方法、工具の突出し、切込み部の形状、冷却・潤滑、部品の剛性が組み合わさります。工具の基本は「切削工具とは」、条件を検討する前提は「切削条件とは」で確認できます。
たわみ、振動、寸法安定性
薄肉部や細長い部分では、切削力、締付力、加工熱によって状態が変わることがあります。日本チタン協会は、チタンの寸法管理で自重、切削力、締付力、熱膨張による変形への配慮が必要としています。
これは、チタン部品が必ず変形するという意味ではありません。固定方法、基準面、加工順序、肉厚、要求公差、測定のタイミングを部品条件に合わせて決める必要がある、という工程上の確認点です。
設計形状でリスクが高くなる場面
同じ材料グレードでも、部品形状が変わると加工上の課題は変わります。複雑だから加工できないと断定せず、どの形状が工具・保持・熱・測定へ影響するかを整理します。
薄肉・細長部・小さな内角R
薄肉の壁、細い突起、長いアーム、小さな内角Rは、工具の突出しやワークの剛性に影響します。必要な肉厚やRを一律に決めるのではなく、機能上変更できない箇所と、設計上調整できる箇所を分けてください。
内角Rを小さくすると、到達できる工具や加工時間の検討が変わる場合があります。形状の基本的な考え方は、「隅Rとは」で確認できます。
深いポケット・深穴・狭い溝
深いポケットや狭い溝では、工具の突出し、切りくずの排出、冷却液の到達、加工面の確認が課題になります。深穴では、穴の深さと径の関係、穴の真直度、切りくず、熱、工具のたわみを合わせて考えます。
穴の深さがあるだけで不可能になるわけではありませんが、形状に応じた工程検討が必要です。深い穴の考え方は、「深穴加工とは」で解説しています。
複雑形状と品質要求の組み合わせ
複雑な形状そのものより、複雑な形状に厳しい公差、面粗さ、外観、検査条件が重なると、加工の検討項目が増えます。複数面の位置関係が重要なら、寸法公差だけでなく、基準面や幾何公差をどう指示するかを確認してください。
設計時には、部品の全箇所を高精度に指定するのではなく、機能に影響する箇所を優先します。これにより、工程と測定の焦点を明確にしながら、不要な制約を増やしにくくなります。
材料選定と試作・量産で確認したいこと
チタンの材料選定では、純チタンかチタン合金かだけでなく、どのグレード、形状、状態で供給されるかを確認します。日本チタン協会の規格一覧には、板・条、棒、鍛造品など、チタン展伸材に関する複数のJIS規格が示されています。部品形状に対してどの素材から加工するかは、材料歩留まりや保持方法にも関わります。
試作では、加工可否、工具経路、保持、表面状態、測定方法を確認する必要があります。量産ではこれに加えて、繰り返し同じ品質を得る工程、材料ロット、検査、数量の条件を検討します。試作時の条件を、そのまま量産の前提にしないことが重要です。
また、チタン合金は複雑形状の切削で材料ロスと加工の手間が大きくなりやすいことが、材料メーカーの技術資料でも指摘されています。見積もりでは、材料費だけでなく、素材寸法、複数工程、工具・治具、検査、必要な品質条件を一緒に確認してください。
図面・見積もり前の確認チェックリスト
チタン部品を依頼する前には、材料、形状、品質、後工程の条件を整理します。難削材という言葉だけで余裕を見込むのではなく、何が機能に必要で、どこに加工上の制約があり得るかを共有することが目的です。
2D図面と、用意できる場合は3D CADデータ
純チタンまたはチタン合金の材料グレード、規格、素材形状、状態、支給材の有無
数量、試作・量産の区分、材料変更または形状変更の可否
強度、耐食性、軽量化、生体適合性など、変更できない機能条件
重要寸法、公差、基準面、面粗さ、幾何公差、測定の要件
薄肉、細長部、深いポケット、深穴、小さな内角R、狭い溝
表面処理、洗浄、熱処理、組み付け、検査、保管などの後工程
外観、傷、打痕、バリ、変色の許容範囲
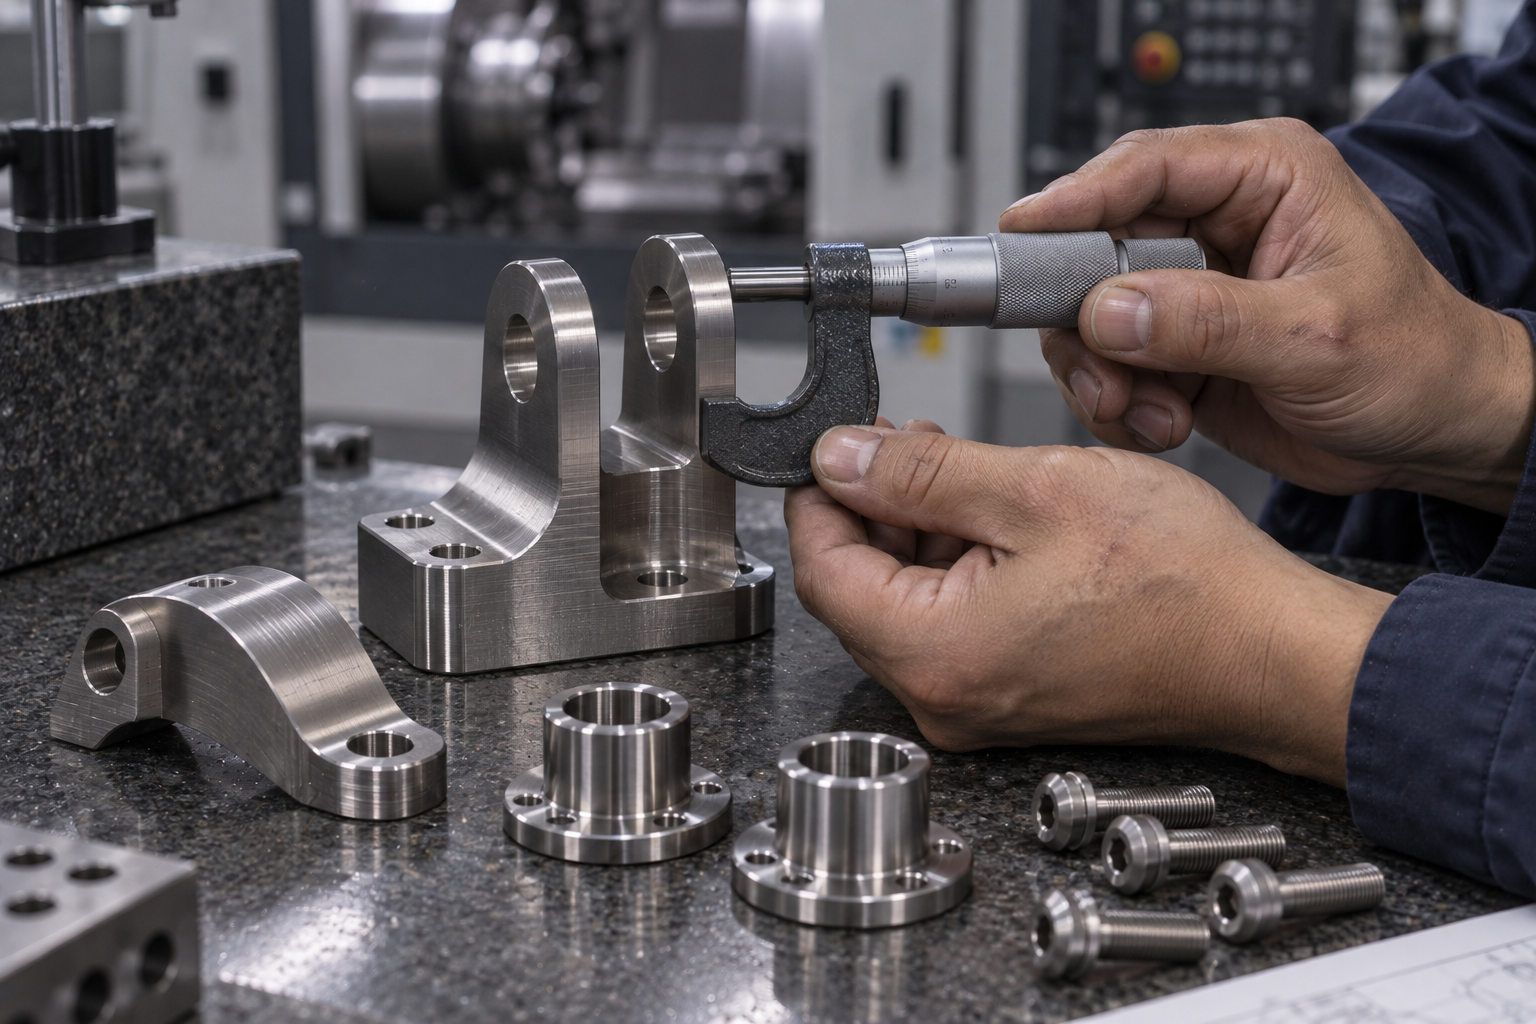
材料と品質条件を図面で整理すると、加工方法、保持、工程、検査の確認を早い段階で行いやすくなります。CNC加工の依頼に必要な情報は、CNC加工の見積もりで確認できます。
チタンの切削加工 FAQ
チタンはなぜ加工が難しいのですか?
チタンは熱伝導率が低く、切削熱が刃先付近へ集中しやすい条件があります。材料の種類、工具、冷却、形状、固定、品質要求が重なると、工具摩耗、焼付き、変形、寸法管理への配慮が必要になります。難しいという表現は加工不可を意味しません。
チタン合金と純チタンは同じですか?
同じではありません。純チタンとチタン合金は、強度、成形性、耐食性、材料規格などが異なります。図面・見積もり時には、材料グレードと状態を明確にして、用途に必要な条件を共有します。
チタン部品の見積もりが高くなりやすい理由は何ですか?
材料費だけでなく、素材歩留まり、切削に必要な工程、工具・治具、加工時間、品質確認、複雑形状への対応が見積もり条件になるためです。価格を一律に判断せず、図面と要求条件をそろえて確認します。
薄肉形状で注意する点は何ですか?
薄肉部は、切削力、締付力、加工熱によるたわみや変形を確認します。肉厚、基準面、固定方法、加工順序、要求公差、測定のタイミングを部品ごとに検討します。
図面に何を記載すべきですか?
材料グレード、素材形状、数量、重要寸法、公差、基準面、面粗さ、幾何公差、薄肉・深穴などの形状、表面・後工程、傷・バリの許容範囲を記載します。変更できない機能条件も併せて共有してください。
まとめ
チタンの切削加工では、純チタンかチタン合金かを区別し、熱、工具、保持、形状、品質要求を組み合わせて検討します。難削材という言葉だけで加工可否を判断せず、薄肉、深穴、複雑形状、厳しい品質条件などのリスクを図面で整理することが重要です。材料グレードと変更できない機能条件を明確にし、加工先と早い段階で共有してください。


