

アルミ切削加工とは?種類・選び方と加工時の注意点
アルミ切削加工では、軽さや耐食性だけで材料を選ぶのではなく、部品の機能、形状、強度、表面処理、数量を合わせて確認することが重要です。アルミは一般に加工しやすい材料として扱われますが、薄肉、深いポケット、細いリブ、厳しい外観要求が加わると、溶着、バリ、変形、後処理まで含めた検討が必要になります。
重要ポイントアルミ切削加工では、材料の種類と調質に加え、部品形状・表面処理・必要な品質条件を一緒に確認することが大切です。強度だけで材質を決めず、加工性、変形リスク、用途を踏まえて判断しましょう。
アルミ切削加工とは
アルミ切削加工とは、アルミニウムまたはアルミニウム合金の材料を、工具で削って必要な形状・寸法に仕上げる加工です。フライス加工、旋盤加工、穴あけ加工などの方法があり、材料の形状と部品の要求に応じて工程を検討します。切削加工全体の基本は、「切削加工とは」で解説しています。
アルミ合金には複数の合金系があり、同じ「アルミ」でも添加元素や調質によって、強度、耐食性、成形性、加工時の扱いやすさは変わります。JIS H 4000:2022は、圧延したアルミニウムおよびアルミニウム合金の板・条・厚板などを対象とする規格です。図面や見積もりでは、材料を単に「アルミ」とせず、必要に応じて合金番号と質別まで示すことが、条件確認の出発点になります。
アルミの特性と代表的な材料
アルミニウム合金は、添加元素によって系統が分かれます。例えば、5000系は主にAl-Mg系、6000系は主にAl-Mg-Si系、7000系は主にAl-Zn-Mg系として整理されます。合金系だけで部品に適するかを決めることはできませんが、材料選定の初期判断には役立ちます。
A5052・A6061・A7075の違い
| 材質 | 選定時に見たい特性 | 切削加工で確認したいこと | 用途から考えるポイント |
|---|---|---|---|
| A5052 | 耐食性や成形性を重視する場合に検討される | 質別、薄肉部、バリ、表面処理との関係 | 耐食性、板金性、部品形状を合わせて判断する |
| A6061 | 熱処理を含む強度と汎用性を考慮する場合に検討される | 調質、加工後の工程、寸法・形状の安定性 | 強度、加工性、後工程の条件を整理する |
| A7075 | 高い強度が必要な場合に検討される | 用途環境、耐食性、要求強度、加工・表面処理条件 | 強度だけでなく使用環境と部品機能を確認する |
A5052は5000系に属し、耐食性や成形性を重視する場面で検討されます。A6061は6000系の代表的な合金の一つで、熱処理を含む条件と強度のバランスを見ながら使われます。A7075は高い強度を求める場面で候補になりますが、使用環境や耐食性を含めて判断する必要があります。
ここで注意したいのは、材料名だけでは最終的な条件を決められないことです。同じ合金番号でも、調質、素材形状、板厚や断面形状、後処理、部品の使われ方によって確認点が変わります。強度が高い材料が常に最適とは限らず、必要な機能に対して過剰な要求になっていないかも見直しましょう。
なぜアルミ切削で溶着やバリが問題になるのか
アルミ合金は一般に被削性が良いとされる一方、軟らかさや延性、熱の影響により、工具への溶着やバリが発生しやすい条件があります。溶着が起きると、切れ刃の状態や仕上げ面に影響することがあり、バリは後工程の除去作業や外観確認を増やす要因になります。
ただし、これを「アルミは加工が難しい」と一括りにするのは適切ではありません。材料の種類、工具、切削油、切りくずの排出、工具の突出し、ワークの保持方法、形状条件が重なって起こる工程上の課題です。切削工具の役割や選定の基本は、「切削工具とは」、加工条件の考え方は、「切削条件とは」で確認できます。
部品形状から確認したい加工リスク
同じ材質でも、部品形状が変われば加工時のリスクも変わります。図面では、見た目の寸法だけでなく、工具がどこから入るか、どの面を基準に保持するか、後処理が必要な箇所はどこかを整理することが重要です。
薄肉・細長い形状
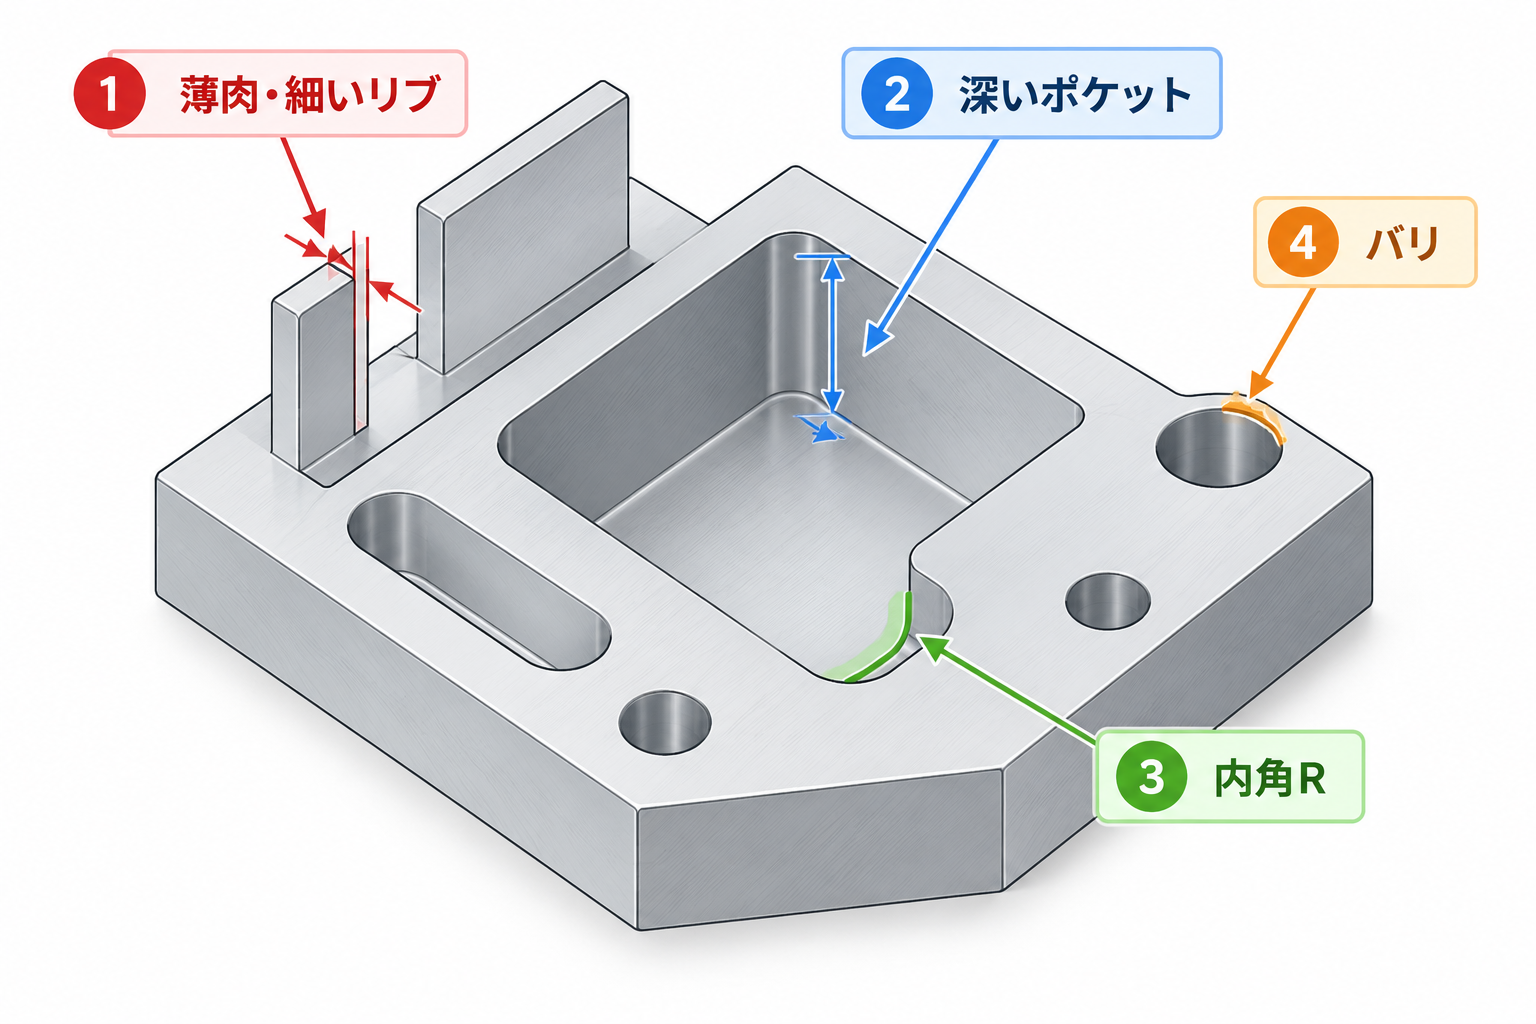
薄い壁、細いリブ、細長い部位では、切削中の力や保持方法の影響を受けやすくなります。加工後の反りや変形を考える必要がある場合は、材料の調質、肉厚のつながり、固定方法、加工順序、要求寸法をまとめて確認します。すべての薄肉形状に共通する最小値を置くのではなく、部品ごとに判断することが大切です。
深いポケット・深い穴
深いポケットでは工具の突出しと切りくず排出、深い穴では工具の剛性と加工点への供給が確認事項になります。深さだけを見て可否を決めるのではなく、開口部の広さ、底部形状、穴の入口・出口、貫通か止まりか、要求される表面性状を図面で伝えます。
内角R・穴まわりのバリ
内側の角には、回転工具の形状に由来するRが残ることがあります。相手部品との干渉がないか、鋭い角が機能上本当に必要か、逃がし形状へ変更できるかを確認しましょう。また、穴の入口・出口や交差部はバリの状態が機能や外観に関わる場合があります。バリを除去する範囲、面取りの要否、相手部品との接触条件を明確にします。
アルマイトなど後処理の前に確認したいこと
アルマイトは、アルミニウム表面に酸化皮膜を形成する表面処理です。耐食性や外観などを目的に検討されますが、仕上がり後の寸法、色調、表面状態に関わるため、加工寸法と別工程として扱う必要があります。
設計段階では、どの面に後処理が必要か、マスキング箇所があるか、外観基準があるか、組付けや電気的な接触に関わる面があるかを確認します。膜厚や寸法変化を一般的な数値だけで見積もるのではなく、処理仕様と最終部品で必要な状態を加工先・処理先とすり合わせることが重要です。
試作と量産で確認したいこと
試作では、形状や組付けの検証を進めながら、図面の不足条件を見つけることがあります。量産では、同じ条件を繰り返して製作するため、材料の指定、基準面、工程順序、検査条件をより明確にしておくことが重要になります。
どちらの場合でも、材料名、数量、重要寸法、公差、表面処理、外観要求、検査の要否が曖昧なままでは、比較や条件確認に時間がかかることがあります。最初から全てを厳しく指定するのではなく、部品機能に必要な要求を優先して整理しましょう。
図面・見積もり前のチェックリスト
アルミ部品を依頼するときは、材料名だけではなく、部品に求める機能と品質条件を共有することが大切です。
合金番号、質別、素材形状など、材料を特定する情報
数量、用途、重要寸法、公差、基準となる面や穴
薄肉、深いポケット、深穴、内角R、バリなどの形状上の注意点
アルマイトなど表面処理の種類、対象面、外観上の要求
検査項目、検査報告の要否、希望納期
2D図面、断面図、3D CAD、組付けや機能に関する補足情報
アルミ部品では、材質・形状・後処理の条件がつながっています。PCBgogoへ相談する際も、図面または3D CADデータに加え、数量、材料、表面処理、重要な公差や外観条件を整理しておくと、見積もり条件を確認しやすくなります。
まとめ
アルミ切削加工では、A5052、A6061、A7075などの材料名だけでなく、調質、形状、強度、耐食性、表面処理、要求品質を合わせて検討します。溶着、バリ、変形といった課題も、材料だけに原因を求めず、工具、切削条件、保持、部品形状の組み合わせとして確認することが重要です。図面と要求条件を早めに共有し、部品の機能に合う材料と工程を検討しましょう。
よくある質問
アルミ切削加工は難しいですか?
アルミ合金は一般に被削性が良い材料ですが、材料の種類、形状、工具、切削条件、保持方法によって、溶着、バリ、変形などの課題が生じることがあります。「アルミだから簡単」または「アルミだから難しい」と決めず、部品条件を合わせて確認します。
A5052・A6061・A7075はどのように選びますか?
必要な強度、耐食性、成形性、使用環境、表面処理、加工性を確認して選びます。合金番号だけでなく、調質と部品形状も条件に含め、機能に必要な材料を判断します。
アルミ加工でバリが発生しやすいのはなぜですか?
アルミの軟らかさや延性、工具への溶着、工具状態、切削条件、穴や角部の形状などが関係します。バリが許容できない箇所は、対象範囲、面取り、後処理、外観条件を図面で明確にします。
アルマイトすると寸法は変わりますか?
アルマイトは表面に酸化皮膜を形成する処理のため、最終寸法との関係を確認する必要があります。変化量は処理仕様や対象形状によって異なるため、一般値だけで判断せず、必要な最終状態を処理先と確認しましょう。
アルミ部品の見積もりに何を準備すればよいですか?
2D図面または3D CADに加え、合金番号・質別、数量、重要寸法、公差、表面処理、外観要求、検査条件を用意します。薄肉や深い形状など、部品機能に関わる注意点も補足すると、条件確認を進めやすくなります。


