

ステンレス切削加工とは?SUS304・SUS316の特徴と加工時の注意点
ステンレスは、耐食性や強度を重視する部品で選ばれることが多い材料です。一方で、切削加工では、鋼種、材料状態、部品形状、工具、切りくずの逃げ方をまとめて確認しなければ、加工の安定性や仕上がりを判断しにくくなります。
重要ポイントステンレス切削加工で大切なのは、材料を一律に「難削材」と扱わないことです。鋼種ごとの性質、加工硬化、加工熱、切りくず処理、要求品質を工程ごとに整理し、図面の段階から確認事項を共有することが重要です。
ステンレス切削加工とは
ステンレス切削加工とは、ステンレス鋼の不要な部分を工具で除去して、必要な寸法や形状に仕上げる加工です。旋盤加工ではワークを回転させ、フライス加工や穴あけ加工では工具を回転させるなど、部品の形状によって方法が変わります。加工方法全体の考え方は、「切削加工とは」で確認できます。
ここでいう「ステンレス加工」は、切断、曲げ、溶接などを含む広い言葉ではありません。本記事では、工具で材料を削る切削加工に絞り、材料選定と工程設計で見落としやすい点を整理します。
ステンレスの特性と代表的な種類
ステンレス鋼は、成分と金属組織によって性質が変わります。同じ「ステンレス」という呼び方でも、耐食性、強度、成形性、加工硬化の傾向は一様ではありません。設計図面には、単にステンレスと書くのではなく、用途に合った鋼種と必要な材料状態を明示することが出発点になります。
SUS304・SUS316・SUS430を加工の観点で見る
SUS304はオーステナイト系の代表的な汎用鋼種です。SUS316もオーステナイト系で、モリブデンを含み、耐食性、とくに耐孔食性を重視する環境で検討されます。SUS430はフェライト系に分類されます。これらは用途だけでなく、加工時に確認したい性質も異なるため、鋼種名を材料表や図面で確定する必要があります。
| 鋼種 | 材料分類・用途から見る傾向 | 切削前に確認したい点 |
|---|---|---|
| SUS304 | オーステナイト系の代表的な汎用鋼種 | 材料状態、加工硬化への配慮、切りくず処理 |
| SUS316 | オーステナイト系。耐食性、とくに耐孔食性を重視する環境で検討される | 用途環境、材料状態、要求される表面・後処理 |
| SUS430 | フェライト系に分類される | 必要な耐食性・成形性、板材や棒材などの供給形態 |
この表は鋼種の優劣や、加工しやすさの順位を示すものではありません。材料の成分だけでなく、板・棒・パイプなどの形状、熱処理や冷間加工の状態、要求される機能によって、適切な工程は変わります。
加工熱を材料特性だけで判断しない
ステンレスは炭素鋼と比べて熱伝導率が低い代表値を持つ鋼種があります。たとえばSUS304では、加工時に生じた熱が工具周辺や加工点に影響しやすい条件があります。ただし、温度の挙動は材料だけで決まりません。工具の形状、切込み、送り、冷却・潤滑の供給方法、連続加工の有無によっても変化します。
そのため、「ステンレスだから冷却を強くすればよい」とは一概にいえません。加工点に何を供給し、切りくずをどこへ排出し、加工後にどの品質を確認するかまでを、一つの工程として設計する必要があります。
ステンレス切削が難しいとされる理由
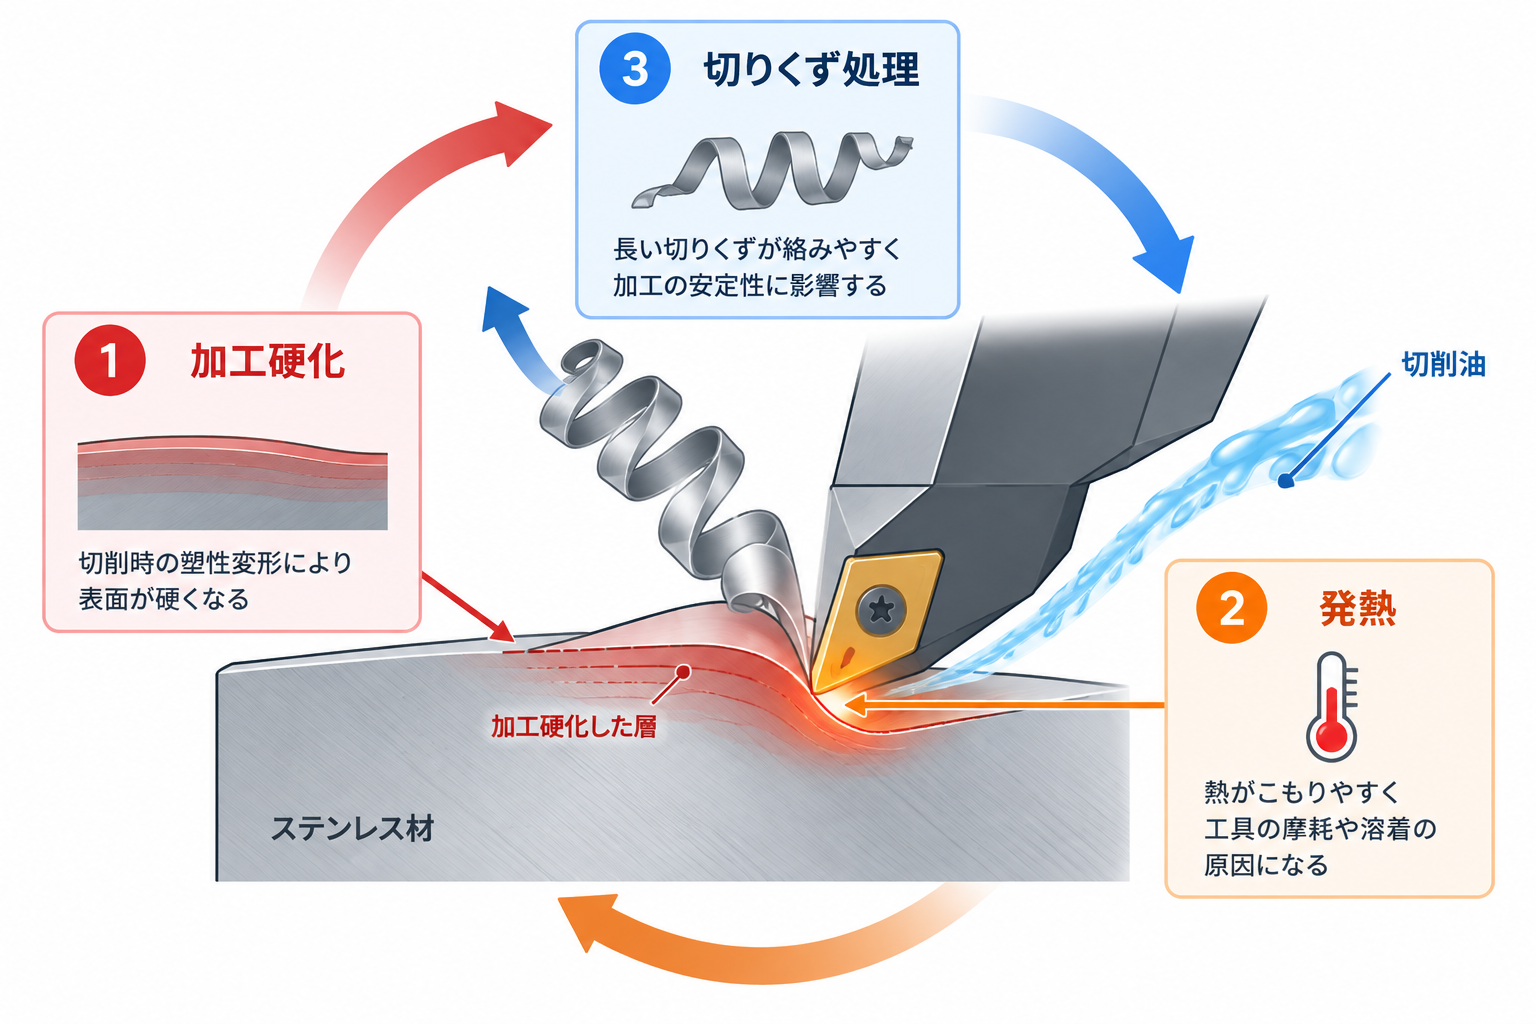
ステンレス切削が難しいといわれる背景には、単一の原因ではなく、加工硬化、発熱、材料の粘り、工具との親和性、切りくず処理が重なり得ることがあります。問題が起きたときに材料名だけを原因にせず、どの工程で、どの現象が起きたかを切り分けることが大切です。
加工硬化と工具のこすれ
加工硬化とは、塑性変形に伴って材料表面が硬くなる現象です。ステンレスでは、とくにオーステナイト系を含む材料で加工硬化が大きい傾向が知られています。すでに硬化した箇所に工具が繰り返し触れると、切るよりもこする状態になり、工具の摩耗や加工面の乱れにつながるおそれがあります。
ここで重要なのは、加工硬化を「材料の欠点」と考えないことです。工具が材料に入る位置、前工程で残る面、工具の逃げ、工具交換の時点などを含めて、硬化層にどう接触するかを検討する工程上の課題です。
発熱、溶着、摩耗は連動して考える
切削熱が高くなると、工具と材料の接触部で摩耗や溶着が進みやすくなる場合があります。工具材料との親和性が高い材料では、刃先に材料が付着し、加工面や工具寿命に影響することがあります。これは、工具の材質・コーティング・刃先形状だけではなく、加工条件や冷却・潤滑の供給状態とも関係します。
工具を選ぶ際は、工具径や刃数だけで判断せず、対象の鋼種、加工方法、加工代、要求面、切りくずの形状を合わせて確認します。工具の種類と役割は、切削工具とはで基礎から整理できます。
切りくずは「出るか」ではなく「どう出るか」を確認する
ステンレスでは、長い切りくずが生じる条件があり、工具やワークへの絡み、加工点への滞留、表面への接触といったリスクにつながることがあります。とくに溝、内径、深い穴、細い形状では、外から切りくずの状態を確認しにくくなります。
対策を考えるときは、工具のチップブレーカや刃形だけに頼らず、加工方向、ワークの保持、切りくずの排出経路、冷却・潤滑の供給、工程の分割を合わせて検討します。切削条件の考え方は、「切削条件とは」も参考になります。
フライス・旋盤・穴あけで確認したいこと
加工方法が変われば、注意点も変わります。以下は固定の条件表ではなく、加工前の確認項目として使うための整理です。実際の条件は、図面、材料状態、設備、工具、数量、検査要求に基づいて加工担当者と決めます。
| 加工方法 | 起こりやすい確認課題 | 工程設計での考え方 |
|---|---|---|
| フライス加工 | 振動、熱、工具の進入・退出、切りくずの逃げ | ワーク保持と工具経路を先に確認し、加工面と内角部の要求を共有する |
| 旋盤加工 | 連続した切りくず、工具摩耗、外径・内径の表面状態 | 素材の保持方法、加工代、逃げ場、後工程との基準面を整理する |
| 穴あけ加工 | 穴内の切りくず排出、発熱、穴の位置・内面品質 | 穴径・深さ・止まり穴か貫通穴かを明示し、必要な品質評価を決める |
たとえば穴あけでは、径だけでは工程を判断できません。穴深さ、底部形状、ねじやリーマ仕上げの有無、位置度などの要求を図面で共有することで、工具と排出方法の検討がしやすくなります。穴の基本は、穴あけ加工とはで確認できます。
材料と加工方法を選ぶときの確認事項
材料をSUS304、SUS316、SUS430などから選ぶときは、耐食性だけでなく、部品が受ける荷重、温度、使用環境、外観、後処理、加工形状をまとめて確認します。耐食性を高める目的で鋼種を変更しても、形状や公差が工程に合わなければ、期待した品質やコストにはつながりません。
鋼種、規格、材料状態、入手する素材形状を指定できているか
薄肉部、細い突起、深い穴、狭い溝、内角部などの加工上の制約を洗い出したか
寸法公差、幾何公差、表面粗さ、外観基準のうち、機能に直結する項目を明確にしたか
耐食性が必要な箇所と、表面処理・洗浄・後工程の要件を整理したか
試作か量産か、数量、検査の要否、変更できない条件を共有できるか
特に公差は、数値を小さくするほどよいわけではありません。部品の機能に必要な基準面と寸法を決め、必要な部分にだけ要求を設定することが、加工方法を検討しやすくする一歩です。図面上の幾何公差の考え方は、「幾何公差とは」で解説しています。
見積もり前に準備したい情報
ステンレス部品では、材料名だけを伝えても、加工条件や品質要求を十分に判断できないことがあります。見積もりや加工可否の確認を依頼する前に、次の情報をそろえると、加工側との認識差を減らしやすくなります。
2D図面と、用意できる場合は3D CADデータ
SUS304などの材質記号、材料状態、支給材の有無
数量、試作・量産の区分、部品の用途
重要寸法、公差、基準面、表面粗さ、外観の優先順位
ねじ、穴、溝、薄肉、深穴など、加工上の注意が必要な形状
洗浄、表面処理、検査記録、希望納期などの後工程・納入条件
設計意図と確認条件が整理された図面は、加工方法を早い段階で検討する助けになります。PCB・PCBAの試作・製造に関する情報も確認したい場合は、PCBgogoを開発全体の情報整理に役立ててください。
ステンレス切削加工によくある質問
ステンレス切削は難しいですか?
鋼種、材料状態、形状、工具、切削条件によって変わります。加工硬化、熱、切りくず、工具摩耗が重なりやすい材料もあるため、材料名だけで難易度を決めず、部品条件ごとに確認することが重要です。
ステンレスの加工硬化とは何ですか?
塑性変形に伴って材料表面が硬くなる現象です。加工後の硬化した部分に工具が繰り返し接触すると、摩耗や加工面への影響が生じることがあるため、工具経路や前工程も含めて考えます。
ステンレス切削に適した工具はどのように選びますか?
鋼種、加工方法、加工代、工具が届く長さ、必要な面品質、切りくずの処理方法をもとに選びます。カタログ上の工具名だけで決めず、工具メーカーや加工担当者の推奨条件を個別に確認してください。
SUS304とSUS316はどちらが切削しやすいですか?
一律には比較できません。どちらもオーステナイト系ですが、材料状態、形状、工具、加工条件、必要な耐食性によって判断が変わります。まずは使用環境から適切な材料を選び、そのうえで工程を検討します。
ステンレス切削で切りくずが長くなるのはなぜですか?
材料の粘りや加工条件、工具形状などが関係します。重要なのは長さだけではなく、加工点から安全に排出できるか、工具やワークに絡まないか、表面に影響しないかを工程ごとに確認することです。
まとめ
ステンレス切削加工では、耐食性や強度だけで材料を選ぶのではなく、鋼種、材料状態、形状、要求精度、切りくずの排出、後工程まで含めて考える必要があります。とくに加工硬化、発熱、溶着、工具摩耗は相互に関係するため、図面で設計意図を明確にし、加工前に確認事項を共有することが重要です。


