




基板実装のはんだ接合不良|設計からリフロー・検査までの原因と予防
基板実装のはんだ接合不良は、外観だけで原因まで特定できるとは限りません。接合不足や未接合が疑われるときは、基板・部品の情報、印刷・搭載・リフローの記録、検査結果を同じ製造ロットと位置に結び付けて確認することが重要です。
この記事では、はんだ接合の不具合を見分けるための基本的な視点と、基板実装の見積もり・試作前に共有したい情報を整理します。特定の検査方法だけで不良原因や全数の品質を断定するのではなく、現象から必要な証拠と確認先を組み立てるための実務ガイドです。
「はんだ接合不良」の現象を分けて記録する
「はんだ不良」だけでは、接合状態や必要な調査が分かりません。まず、目視・導通・動作確認などで実際に確認した現象と、原因の推定を分けて記録します。
接合不足・未接合:必要な接合が形成されていない、または接合量・状態が不足している可能性がある状態です。
濡れ不良:はんだが端子やランドに十分広がらない状態を指すことがあります。表面状態や材料、加熱条件など複数の要因を確認します。詳しい発生要因は濡れ不良の解説をご覧ください。
ブリッジ・クラック・ボイド:隣接端子間の短絡、接合部の亀裂、内部空洞など、接合不足とは異なる現象です。症状や判定方法を混同せず、必要に応じて代表的なSMT実装不良の整理も参照してください。
「光沢がない」「一度だけ導通した」といった単一の観察だけで、良否や根本原因を決めるのは避けます。部品位置、基板の表裏、発生ロット、測定時の条件、症状が再現する条件を併記すると、次の確認につなげやすくなります。
見積もり・試作前にそろえる基板と部品の情報
工程記録は製造後に初めて得られるものもあります。見積もり段階では、まずプロジェクト側が用意できる資料と、製造先に生成・共有の可否を確認する資料を分けておきます。
設計データ:基板データ、ドリルデータ、改訂番号、製造・実装の対象範囲をそろえます。参照するBOMや座標データも同じ改訂に合わせます。
部品情報:メーカー型番、パッケージ、端子・ランド情報、代替部品の有無を確認します。隠れた接合部がある部品や、実装上の注意がある部品は位置を示します。
品質要求:適用する受入基準、製品クラス、検査対象、合否判定の担当者を明確にします。規格を参照する場合も、適用版と要求範囲を発注側・製造側で合意してください。
要注意箇所:過去に問題があった部品、熱容量や端子形状などで確認が必要な位置、機能上重要な接続を図面上で特定します。原因を決めつけず、確認優先度として共有します。
IPC J-STD-001ははんだ付けされた電子組立品の材料・工程・受入要求を扱い、製品クラスは用途などを踏まえて合意する仕組みです。規格名だけを伝えるのではなく、どのクラス・基準・検査範囲を適用するかまで決めておくと、試作後の判定がぶれにくくなります。
印刷から検査まで、工程別に証拠をつなぐ
以下は原因を即断する一覧ではなく、現象に応じて記録やサンプルを照合するための確認表です。記録の名称・保存・共有可否は製造先の工程管理や案件条件によって異なるため、見積もり時に確認します。
| 確認する工程・対象 | 観察した現象の例 | 照合したい資料・サンプル | 確認時の注意 | 試作前に確認する質問 |
|---|---|---|---|---|
| 基板・ランド・部品端子 | 特定部品や同じ位置で接合状態に差がある | 基板改訂、ランド・表面処理情報、部品型番・ロット、現物写真 | 位置やロットの偏りは確認の手掛かりですが、それだけで設計・材料を原因と断定しません。 | 基板Rev.、表面処理、部品型番を照合できる資料はありますか。共有可能な範囲も確認できますか。 |
| はんだペースト印刷 | 印刷量・形状のばらつきが疑われる | ステンシルと印刷条件、ペーストの管理情報、印刷検査結果(生成・共有可能な場合) | 検査結果が存在するか、どの位置・単位で記録されるかを先に確認します。 | 印刷量や形状を確認する記録は生成・保存されますか。対象位置と共有範囲を確認できますか。 |
| 部品搭載 | 部品の欠落・ずれ、接合位置の偏りが見られる | 搭載データ、対象座標、搭載後の確認記録やサンプル | 位置ずれの有無と接合の良否は別に評価し、実際の接合状態も確認します。 | 搭載位置の確認記録は生成・保存されますか。対象座標や共有可能な範囲を確認できますか。 |
| リフロー・はんだ付け | 同じ条件の試作で接合状態に差がある | 使用条件、プロファイル測定の有無・対象、試作ロットと発生位置 | 実測プロファイルがある場合も、測定位置・基板構成・条件をそろえて解釈します。 | プロファイルを測定する場合、測定位置・基板条件を記録できますか。結果の共有可否も確認できますか。 |
| 実装後の検査・電気確認 | 導通や機能が不安定、または外観だけでは判定しにくい | 検査方法・判定条件、検査結果、対象サンプル、再現条件 | 試験に合格した事実は、その試験条件で確認できた範囲を示すもので、全ての故障原因や長期信頼性を単独で証明するものではありません。 | 予定する検査方法と判定条件で結果は記録されますか。対象範囲・保存・共有の可否を確認できますか。 |
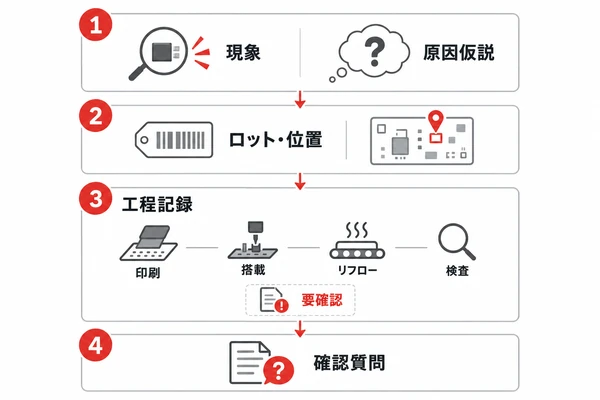
表面実装のランド設計や部品配置そのものを詳しく検討する場合は、ランド設計の専門記事で扱う範囲です。本記事では、該当する設計改訂と要注意箇所を製造先へ渡し、工程記録と同じ位置で照合できる状態にするところまでを扱います。
検査方法ごとに「分かること」と限界を確認する
検査方法は、対象とする工程や接合部によって役割が異なります。はんだペースト検査は印刷段階、AOIなどの外観検査はカメラから見える部品・接合部の特徴を確認する方法です。どちらも、見えない接合面や電気的な動作全体をそのまま判定する検査ではありません。
BGAなど外観から確認しにくい構造では、X線検査が候補になることがあります。ただし、観察できる特徴、必要な画像条件、判定基準は構造や要求によって異なります。適用可否と結果の読み方を案件ごとに確認してください。
ICTや機能試験は、定めた測定条件で電気的な接続や回路動作を確認する手段です。症状が再現する条件、試験範囲、判定値を明示し、検査結果を実装位置や製造ロットと結び付けます。外観検査・X線・電気試験のいずれか一つで全ての接合品質を保証できる、と考えないことが大切です。
受入基準にIPCなどの規格を用いる場合は、適用する規格・版・クラスを明記し、顧客要求との優先関係を合意します。IPC-A-610は電子組立品の視覚的な受入基準を扱い、工程条件を決める規格とは役割が異なります。規格を引用するだけで、対象製品に必要な検査や判定が自動的に決まるわけではありません。
試作前にサプライヤーと共有する接合品質チェックリスト
基板・BOM・座標データの改訂が一致しているか。
確認したい部品、ランド、基板位置を図面や座標で特定したか。
代替部品、端子・表面処理、保管状態など、判断に必要な条件を共有したか。
適用する受入基準、製品クラス、検査方法と判定担当を合意したか。
印刷・搭載・リフロー・検査の記録について、何が生成され、どこまで共有できるか確認したか。
異常時のサンプル保管、写真・測定条件の記録、手直しの可否と承認者を決めたか。
見積もり前に全ての工程データがそろうとは限りません。「提出できる資料」と「試作後に確認したい記録」を分けて伝え、後者は生成・保存・共有の可否を相談しましょう。
異常が見つかったら、現象と原因の仮説を分ける
異常が見つかったときは、まず対象ロット・基板改訂・部品位置・発生条件・再現性を記録し、現物と製造記録を対応付けます。そのうえで、印刷、搭載、加熱、基板や部品の状態など複数の仮説を立て、確認できた証拠に基づいて原因を絞ります。不良発生後の原因追跡や再発防止の記録については、初期不良の原因追跡表も参考にしてください。接合部だけを見て原因を決めたり、修理後に一度動作したことだけで再発防止を確認したりしないようにします。
PCBgogoの公式サイトでは部品実装の見積もりを案内しています。製造データやBOM、確認したい品質要求を整理したうえで、案件ごとの対応範囲や検査記録の共有可否を相談してください。
PCBgogo - 基板実装のご相談基板実装の見積もりに必要なデータや仕様を整理してご相談いただけます。検査方法・判定基準・記録の共有可否は、対象部品と案件条件を添えて事前にご確認ください。部品実装の見積もりを確認する


