




初期不良の原因追跡表|基板実装の再発防止と記録項目
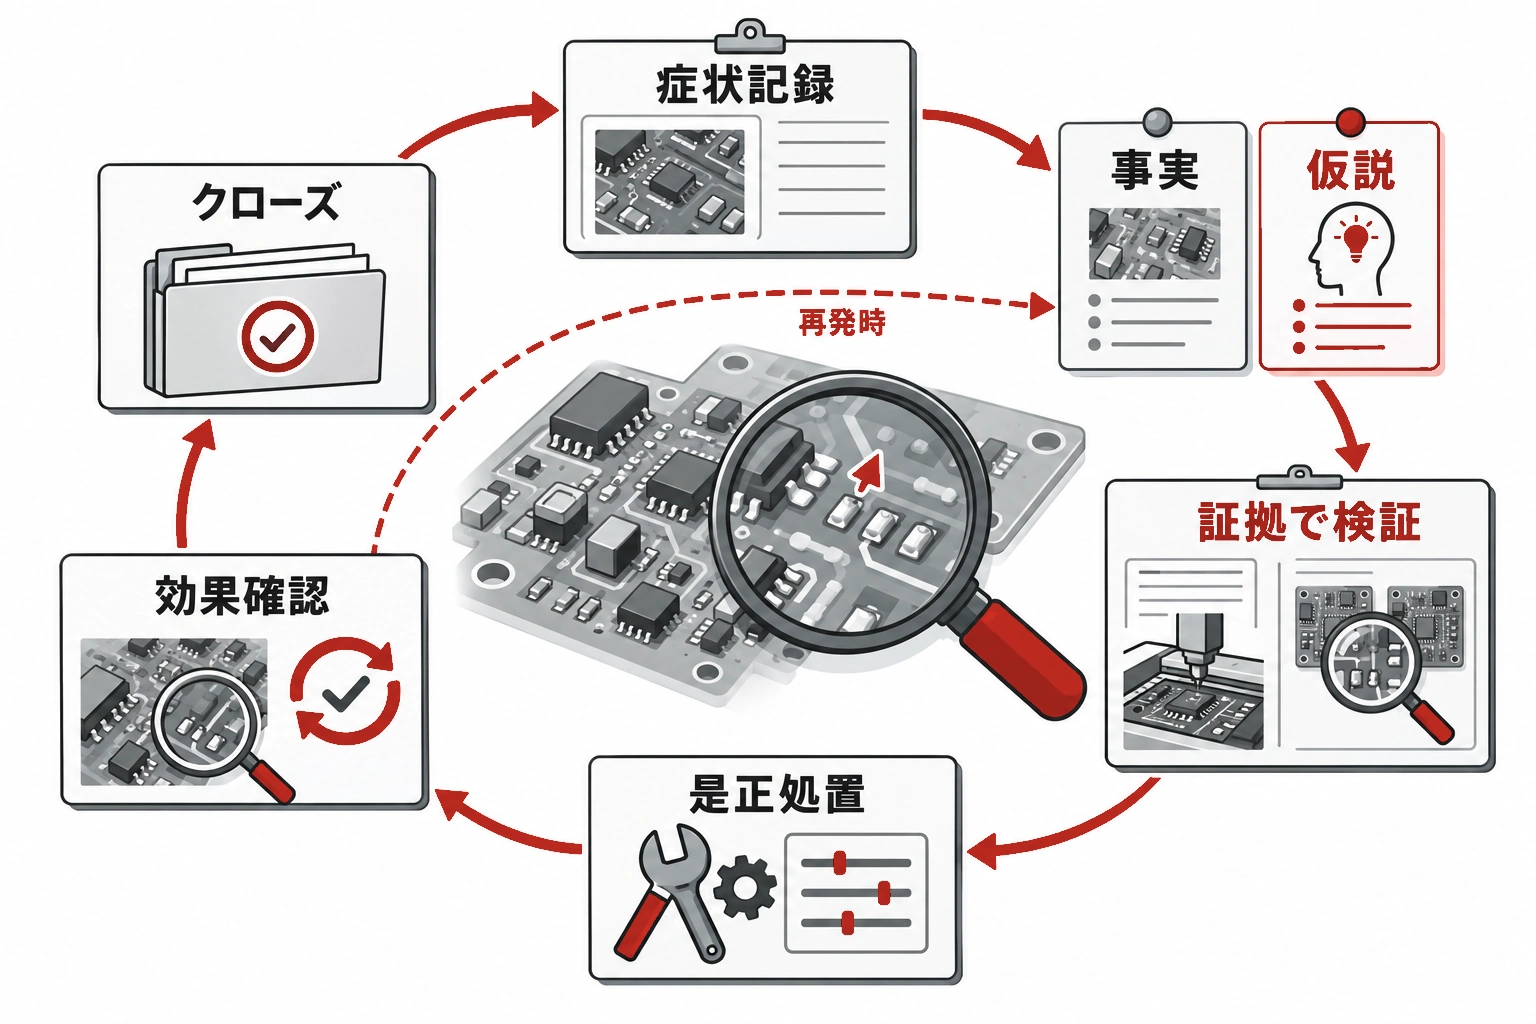
重要ポイント実装不良の再発を防ぐには、「不良が出た」という記録だけで終わらせず、確認できた事実・原因仮説・検証結果・是正処置・効果確認を分けて追跡します。原因を決めつけず、工程データや良品との比較で確かめることが、次の再発防止につながります。
試作や初回ロットで見つかった不良を修正したのに、次のロットでも同じ症状が出る。そんなとき、「作業者の注意不足」や「はんだ条件の問題」と早い段階で決めてしまうと、原因を取り違えたまま対策を進めるおそれがあります。
この記事では、基板実装の不良が繰り返し発生したときに、症状の範囲を固定し、原因仮説を検証して、対策の有効性を確認するための原因追跡表を紹介します。表の項目と手順は、小型基板実装の試作・立上げで使いやすく整理した実務例であり、特定の規格で定められた帳票ではありません。
不良が再発したら、原因を決める前に症状と範囲を固定する
最初に記録するのは原因ではなく、観察・測定で確認できた症状です。発生日、発生工程、対象基板とリビジョン、部品やロット、基板上の位置、発生数と確認数、再現条件などを残します。
「U3の近くで隣接ランド間のブリッジを確認した」は事実として記録できます。一方、「はんだペーストの印刷条件が原因」は、工程記録などで確認する前であれば仮説です。この二つを分けておくと、最初に思いついた説明を確定原因として扱うのを防げます。
不良の影響範囲がまだ分からない場合は、対象品の隔離、出荷保留、追加確認などの暫定処置を関係者と判断します。処置の要否や顧客への連絡、安全上の扱いは、社内の品質手順と契約上の要求に従ってください。
原因追跡表には事実・仮説・処置を分けて記録する
原因追跡表は、情報を一か所に集め、調査の進捗と判断根拠を共有するための作業表です。次の列を基本にし、管理上必要な情報は製品や社内手順に合わせて追加します。
| 欄 | 記録する内容 | 記入時のポイント |
|---|---|---|
| 管理情報 | 不具合ID、基板名・リビジョン、BOMや部品ロット、実装ロット、日時、担当者 | 同じ不具合の初回・再発を識別できるようにする |
| 症状・条件 | 不良モード、発生位置、発生数/確認数、工程、設備・治具、材料、保管・取扱い条件 | 写真、測定値、作業・検査手順の版もひも付ける |
| 確認済み事実 | 目視・測定・工程履歴・比較で確認できた事柄 | 推測や評価語ではなく、観察できた内容を書く |
| 原因仮説・検証 | 考えられる要因、確認方法、比較対象、結果、仮説の採否と根拠 | 未検証の仮説を確定原因欄へ移さない |
| 処置 | 暫定処置、恒久的な是正処置、担当者、期限、変更した管理文書 | 不良品の修正と発生原因の除去を区別する |
| 効果確認 | 対象ロット・期間・確認数、再発有無、残るリスク、承認者 | 完了条件は確認を始める前に合意する |
表の記入例を考えるときも、事実と推定を混ぜないことが大切です。たとえば部品ずれが見つかった場合、「C12が指定位置からずれている」は観察事実、「搭載座標の誤り」は仮説として分け、搭載データや工程記録との照合結果を記入します。これは説明用の一般例で、実在案件や特定の原因を示すものではありません。
RCA(Root Cause Analysis、根本原因分析)は、症状だけを処置するのではなく、問題の背景にある原因を調べて再発防止につなげる考え方です。ASQの解説では、問題の明確化、データ収集、原因候補の特定と評価、是正処置という流れが紹介されています。
原因仮説は工程データと再現・比較で確かめる
原因候補は、不良モードと発生工程に合わせて挙げます。はんだブリッジなら、印刷状態、マスク開口、部品間隔、搭載位置、リフロー前後の状態などが調査候補になります。ただし、候補に挙がった要因が、そのまま原因とは限りません。
IPCが紹介するはんだ濡れ不良の解析事例では、基板や部品の表面状態、汚染、異物、部品めっきの損傷、はんだペースト印刷条件など、異なるケースが扱われています。個別事例から分かるのは複数の調査方向があり得ることまでであり、すべての濡れ不良に当てはまる原因一覧ではありません。
調査では、不良品と良品、発生ロットと未発生ロット、条件変更の前後を比べ、仮説を支持する証拠があるか確認します。条件を一度に多く変えると、どの変更が結果に影響したか判別しにくくなるため、比較の目的と確認項目を先に決めます。
5 Whys(なぜなぜ分析)や特性要因図は、原因候補を広げたり、質問を掘り下げたりする補助になります。ASQも、5 Whysの回数は必ず5回とは限らず、原因にたどり着くまで増減し得ると説明しています。質問の答えを事実で裏付けずに、5回続けたことだけで根本原因が証明されたとは言えません。
必要に応じて、目視・顕微鏡観察、電気測定、X線、断面観察などを選びます。方法は不良モードと確認したい仮説に応じて決め、すべての不良に同じ分析を適用する必要はありません。
暫定処置・是正処置・水平展開を分ける
不良対応では、現時点の影響を抑える処置、原因を取り除く変更、類似製品への確認を区別します。組織ごとに用語の定義は異なるため、正式な記録では自社の品質手順を優先してください。
暫定処置:対象品の隔離、選別、追加検査など、影響を広げないための対応です。原因を除去したことを意味しません。
是正処置:検証された発生原因が再び起きないよう、工程・設計・材料・管理方法などを変更する対応です。
水平展開:同じ部品、工程、設備、設計を使う別品番やロットにも類似リスクがないか確認し、必要な範囲へ対策を適用します。
変更を実施したら、影響する作業標準、検査基準、工程条件、部品表や設計データなどを更新します。「作業者が注意する」と周知するだけでは、なぜ不良が発生可能だったかが残ることがあります。検証結果に応じて、条件・手順・検出方法など、再発を防ぐ仕組みを見直します。
対策後は効果確認の条件を決めてからクローズする
是正処置を行った後は、何をもって有効と判断するかを先に定めます。確認対象のロットや期間、確認数、再発の定義、評価指標、承認者を関係者間で合意してください。製品や工程に共通する万能な確認期間・サンプル数・再発率の閾値はありません。
同じ症状が再発していないかだけでなく、対策後も検出方法が機能するか、別の不具合や工程上の副作用が生じていないかも確認します。決めた条件で結果を記録し、根拠がそろった段階で完了とします。
もし再発した場合は、以前の原因仮説や対策をそのまま繰り返すのではなく、新しい発生条件や証拠を追跡表へ追加します。原因モデルが不十分だったのか、対策が実施されなかったのか、検証範囲が不足していたのかを分けて見直します。
なお、エージングは一定の負荷・環境条件で動作させ、潜在する初期故障を顕在化させるスクリーニングとして用いられる場合があります。一方、再発原因の追跡は、どの条件が不良を生み、どの変更が再発を防いだかを検証する活動です。試験目的が異なるため、エージングだけで根本原因分析を置き換えることはできません。
まとめ:再発防止は原因の記入ではなく検証で閉じる
実装不良が再発したら、まず症状・範囲・発生条件を事実として記録し、原因仮説と分けます。工程データや良品との比較で原因を検証し、暫定処置、是正処置、水平展開、効果確認を追跡表でつなげます。
原因追跡表は一度作って終わる帳票ではありません。設計や工程を変更した場合は、関連する証拠と試験結果を更新し、合意した条件で再発防止の有効性を確認してください。
基板製造・実装の試作を検討する際は、基板リビジョン、製造データ、BOM、実装図、不具合の発生条件や写真を整理して共有すると、関係者間で対象と前提を確認しやすくなります。PCBgogoの基板製造・実装に関する情報は、公式サイトでご確認ください。


