

無酸素銅(C1020)の切削加工とは?特徴・C1100との違い・注意点
無酸素銅は、導電性や熱伝導性を重視する部品で検討される純銅材料です。ただし、無酸素銅(C1020)を選ぶ理由は、電気特性だけでは決まりません。部品の形状、必要な表面状態、傷の許容範囲、寸法公差、加工後の工程までを合わせて確認することが重要です。
重要ポイント無酸素銅(C1020)の切削加工では、純度や導電性だけで材料を決めず、粘りによる溶着・バリ、切りくず、変形、表面要求を一つの工程として検討します。材質記号と用途、素材の状態、形状、公差を図面で明確にすることが、加工条件を確認する出発点です。
無酸素銅(C1020)とは
無酸素銅は、酸素を低く管理した高純度の銅です。C1020は無酸素銅の合金番号であり、国内材料メーカーの品質規格では銅純度99.96%以上、酸素量5 ppm以下の区分として示されています。純銅の中でも、電気や熱を伝える機能を重視する場面で検討される材料です。
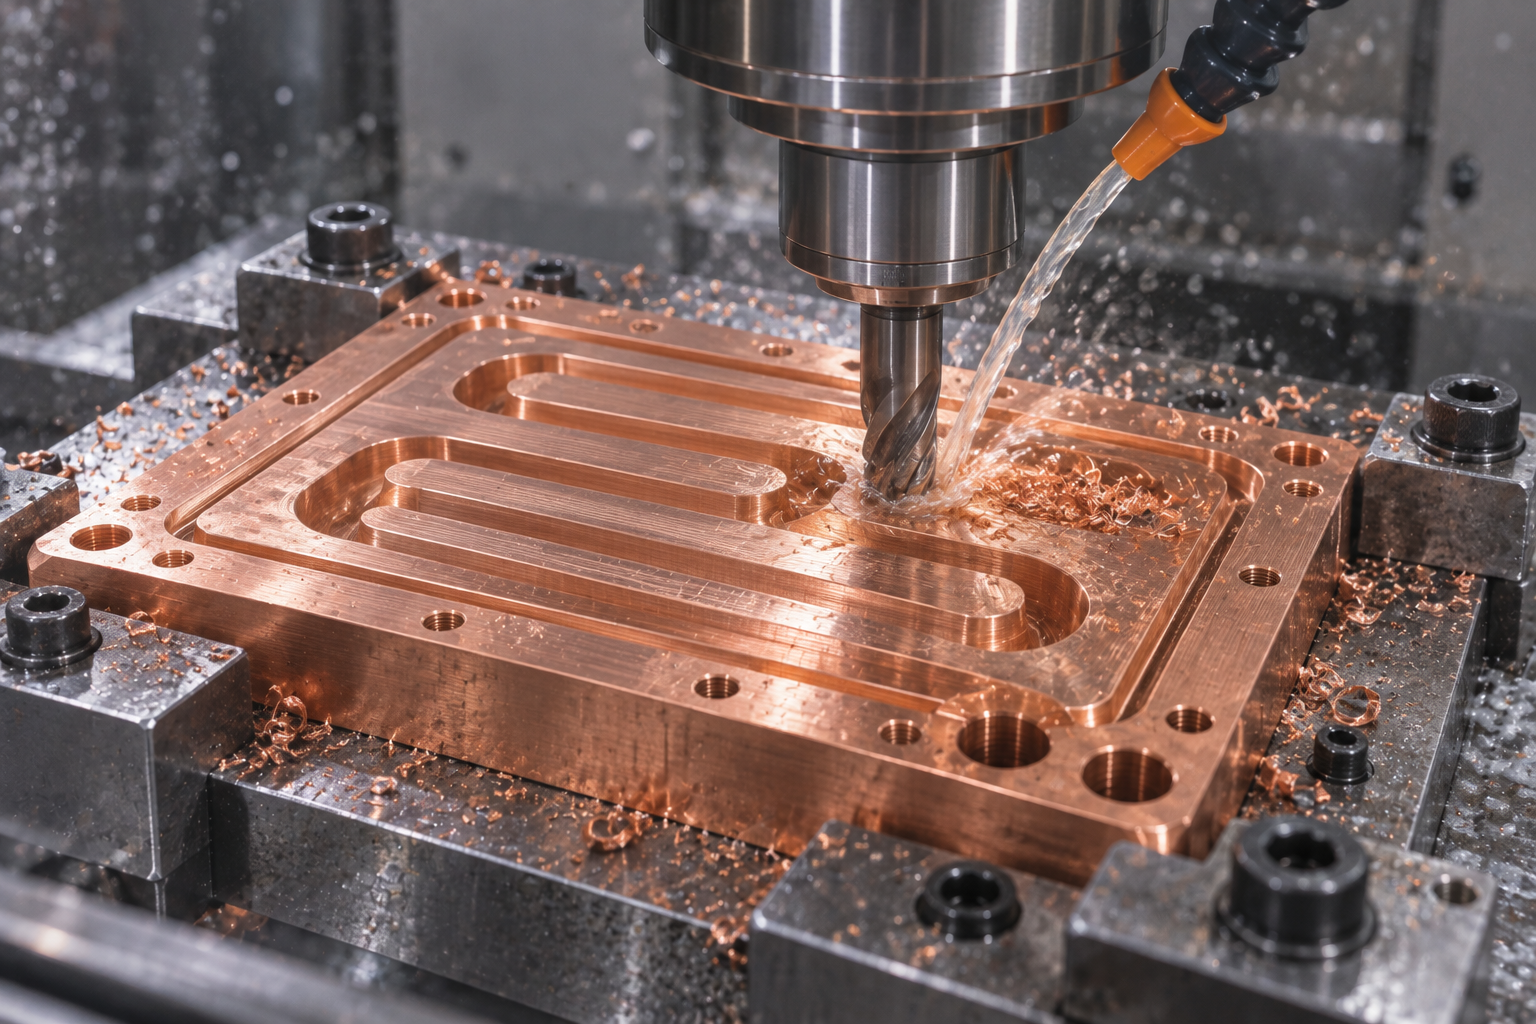
切削加工とは、工具で材料を削り、必要な形状・寸法に仕上げる方法です。C1020を用いる部品でも、外径や平面の加工、ポケット、穴、ねじ、溝など、形状に応じて旋盤・フライス・穴あけの工程を組み合わせます。加工方法の基本は、「切削加工とは」で確認できます。
無酸素銅が選ばれる理由
無酸素銅が検討される主な理由は、導電性と熱伝導性です。端子、コネクター、電子部品のリード線など、電気を流すことや熱を逃がすことが部品機能に関わる用途例があります。もっとも、同じC1020でも、板、棒、線、箔などの素材形状や質別が違えば、加工の進め方と部品の扱い方は変わります。
導電性・熱伝導性は形状と使用条件と合わせて判断する
銅は純金属の中でも熱を伝えやすい材料として知られます。C1020はC1100とともに、高い導電性・熱伝導性を必要とする導体や放熱部品の候補になります。しかし、材料の物性値だけで部品性能が決まるわけではありません。断面積、電流経路、接続部、使用温度、表面処理、組み付け条件を含めて確認する必要があります。
加工の観点でも、熱を逃がしやすいことと、加工中の状態が常に安定することは同じではありません。工具の接触、切りくず、保持方法、加工後の表面状態が、部品の品質にどう影響するかを工程ごとに考えます。
素材の状態は図面で明確にする
同じC1020でも、焼なまし材か加工硬化した材か、板材か丸棒かによって、強度、伸び、変形の起こり方が変わります。材質記号だけでは、加工側が素材の状態を一意に判断できない場合があります。支給材を使うか、素材形状を指定するか、質別や熱処理の条件が機能に関わるかを、事前に整理してください。
これは、加工条件を決めるためだけの情報ではありません。薄肉部や細い突起を持つ部品では、素材の状態とワークの保持方法が、加工中のたわみや、取り外し後の変形に関係します。
C1020とC1100(タフピッチ銅)の違い
C1020とC1100はいずれも純銅系の材料ですが、同じ材料ではありません。C1020は無酸素銅、C1100はタフピッチ銅として区分されます。国内銅メーカーの品質規格では、C1020の銅純度は99.96%以上・酸素量は5 ppm以下、C1100の銅純度は99.90%以上・酸素量は500 ppm以下と示されています。
この違いから、「C1020が常に上位の材料」と決めることは適切ではありません。導電・熱伝導の要求、接続や熱処理の有無、使用環境、部品形状、調達条件を順番に確認し、機能に必要な材料を選びます。必要以上に高い材料グレードを指定すると、材料調達や加工の選択肢を狭める可能性もあります。
| 項目 | C1020 | C1100 |
|---|---|---|
| 材料区分 | 無酸素銅 | タフピッチ銅 |
| 品質規格上の銅純度 | 99.96%以上 | 99.90%以上 |
| 品質規格上の酸素量 | 5 ppm以下 | 500 ppm以下 |
| 選定時に見るべき点 | 高純度・酸素管理が機能条件に関わるか | 用途、接続・後工程、調達性、部品形状 |
表の数値は材料区分を理解するためのものであり、完成部品の導電性、表面品質、加工精度、供給可否を保証するものではありません。具体的な適用可否は、対象製品の材料仕様と部品の使用条件で確認します。
無酸素銅の切削加工で起こりやすい課題
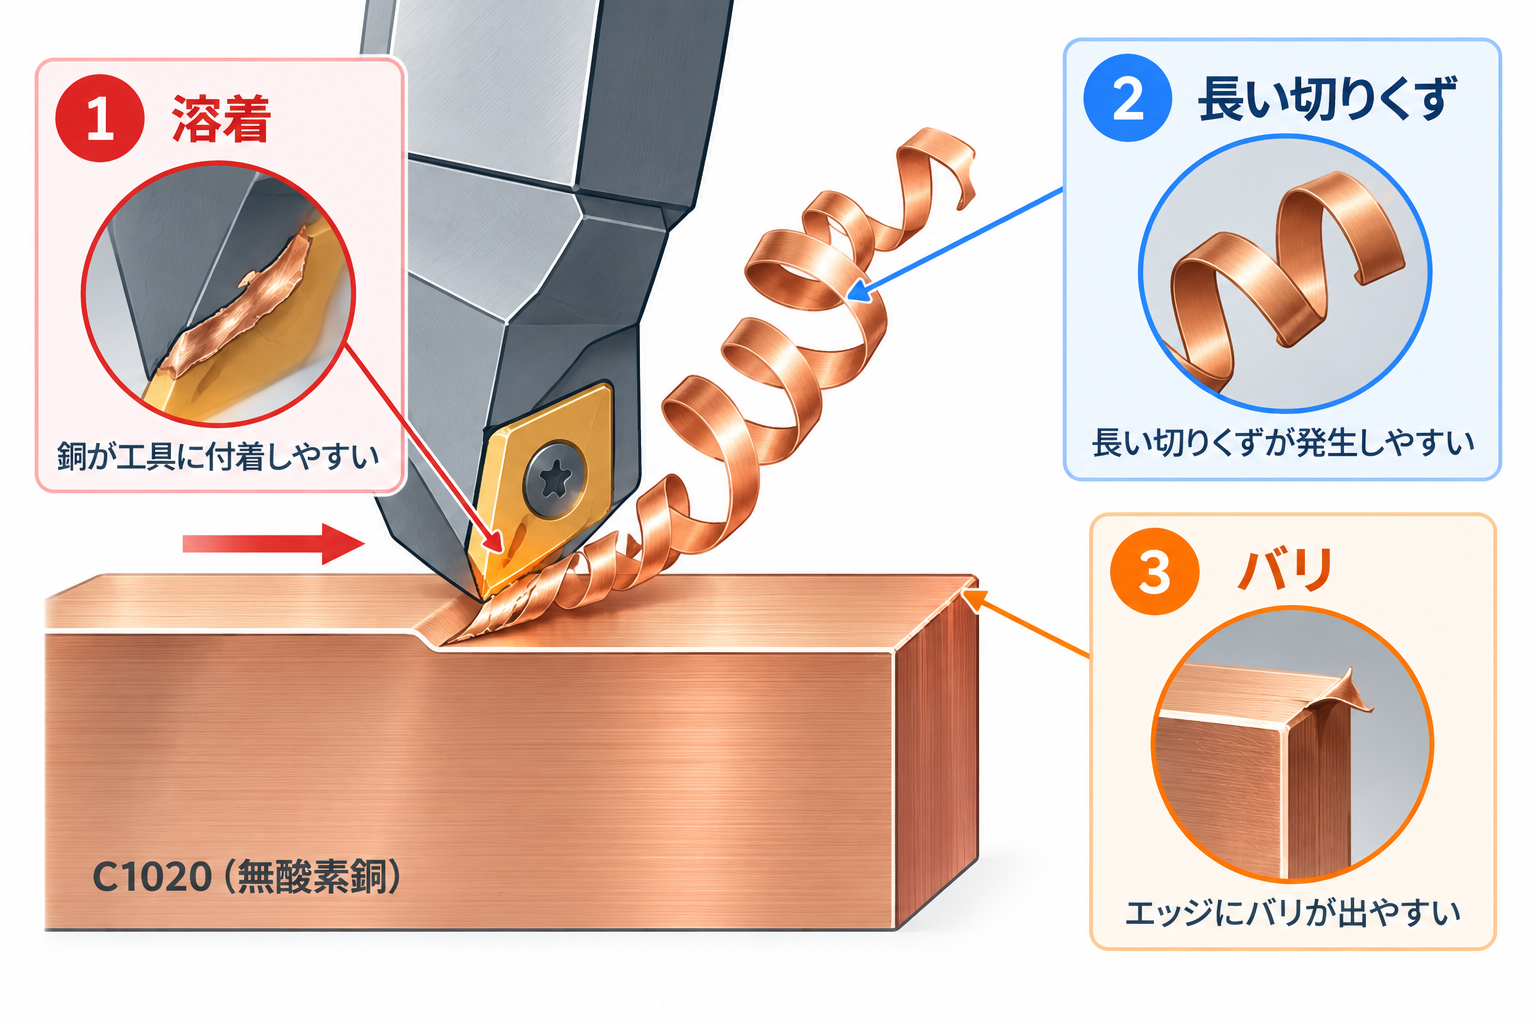
無酸素銅の加工で注意したいのは、材料の硬さだけではありません。純銅は粘りを持つため、工具への付着、バリ、長い切りくず、表面への傷、薄肉部の変形が問題になることがあります。どれか一つの対策だけでなく、工具、切削条件、保持、加工順序を組み合わせて考える必要があります。
工具への溶着とバリ
工具と材料の接触部では、材料が刃先に付着し、加工面の状態やバリに影響する場合があります。とくに面品位やエッジの状態が重要な部品では、材料を削ることだけでなく、工具の摩耗状態、仕上げ工程、バリをどこまで許容するかを事前に決めます。
バリは単なる見た目の問題ではありません。組み付け面、電気接点、シール面などでは、微小な突起が機能や安全な取り扱いに影響することがあります。必要な箇所だけに面取りやバリ取りの要求を設定し、図面や注記で優先順位を共有することが有効です。
切りくずの排出と表面傷
切りくずは、発生するかどうかではなく、加工点からどのように離れるかを確認します。長い切りくずが工具やワークに絡むと、表面に傷が付いたり、工程を安定して続けにくくなったりするおそれがあります。穴の内部、狭いポケット、細い溝では、切りくずの逃げ道を特に意識します。
工具の刃形や切りくず処理の考え方は、加工方法と切り離せません。工具の役割は、「切削工具とは」で、条件を決める基本は「切削条件とは」で確認できます。
反り・変形・傷を工程で抑える
薄い板、細いリブ、深いポケットを含む部品では、切削力やクランプの力によって変形しやすくなる場合があります。加工中に寸法が合っていても、固定を外した後に状態が変わることがあるため、重要寸法をどの工程で仕上げるか、基準面をどこに置くかを検討します。
鏡面や外観面を要求する場合も、表面粗さの数値だけでは十分ではありません。傷、打痕、工具目、変色など、許容できない外観状態を明確にし、検査する面と見えない面を分けて指定することが大切です。
図面・見積もり前に確認したい項目
無酸素銅部品の図面では、C1020と書くだけではなく、「なぜ無酸素銅を選ぶのか」と「どの品質が機能に必要なのか」を明確にします。これにより、加工側は材料、工程、保持、検査の優先順位を検討しやすくなります。
材質記号(C1020)と、板・棒・線などの素材形状、質別、支給材の有無
導電性、放熱性、接続性など、材料選定に関わる部品機能
薄肉、細い突起、深いポケット、穴、狭い溝などの形状上の制約
重要寸法、公差、基準面、表面粗さ、傷・打痕・バリの許容範囲
めっき、洗浄、組み付け、検査記録などの後工程・納入条件
数量、試作・量産の区分、変更できない要件
図面に記載する公差は、すべてを厳しくするのではなく、機能に影響する箇所に絞ることが重要です。基準面と位置関係を明確にしたい場合は、「幾何公差とは」も参考になります。 設計意図、材質、数量、重要な品質条件が整理されていると、加工方法を早い段階で検討しやすくなります。PCB・PCBAの試作・製造に関する情報も確認したい場合は、「PCBgogo」を開発全体の情報整理に役立ててください。
無酸素銅(C1020)切削加工 FAQ
無酸素銅とタフピッチ銅(C1100)は何が違いますか?
代表的な違いは材料区分と酸素管理です。C1020は無酸素銅、C1100はタフピッチ銅として区分されます。どちらを選ぶかは、導電性や熱伝導性だけでなく、接続・後工程、使用環境、調達条件、部品形状を合わせて判断します。
無酸素銅は切削加工しにくいですか?
材料の硬さだけで判断できません。粘りによる溶着、バリ、切りくず、薄肉部の変形、表面傷などを、部品形状と工程に合わせて検討する必要があります。工具や固定条件を一つに決めつけず、材料状態も確認してください。
C1020の切削でバリや切りくずに注意が必要な理由は何ですか?
純銅の粘りや工具との接触状態によって、刃先への付着や長い切りくずが生じる場合があるためです。加工点から安全に排出できるか、表面に傷を付けないか、後工程でどの程度のバリを許容するかを、事前に決めます。
無酸素銅はどのような部品に使われますか?
端子、コネクター、電子部品のリード線など、導電性や熱伝導性が機能に関わる部品で用いられる例があります。実際の適用は、使用環境、必要な強度、接続・表面処理、加工形状を確認して決めます。
無酸素銅部品の見積もり前に何を確認すればよいですか?
材質記号と素材状態、数量、2D図面・3D CAD、重要寸法、公差、表面状態、傷やバリの許容範囲、後工程を整理してください。材料選定の目的も伝えると、加工条件や代替案を確認しやすくなります。
まとめ
無酸素銅(C1020)の切削加工では、高い導電性・熱伝導性だけでなく、粘り、溶着、切りくず、変形、表面要求を工程ごとに確認する必要があります。C1100との違いは、材料区分と酸素管理を理解したうえで、部品に必要な機能と後工程から判断します。図面では、材質記号、素材状態、重要寸法、表面要求を明確にし、加工前の認識差を減らすことが重要です。


