

C1100(タフピッチ銅)の切削加工とは?特徴・注意点・C1020との違い
C1100は、導電性や熱伝導性が求められる端子、接続部、放熱部品などで検討される代表的な純銅です。一方で、切削加工では材料の粘り、工具への付着、切りくず、バリ、表面の傷や変色まで確認する必要があります。C1100を指定するときは、電気・熱の機能だけでなく、部品形状、素材の状態、表面品質、後工程を合わせて整理することが重要です。
重要ポイントC1100の切削加工では、導電性・熱伝導性を生かす材料選定と、粘りによる溶着・バリ・切りくず・表面傷の管理を同時に考えます。材質記号だけで判断せず、質別、素材形状、重要寸法、外観・接触面の要求を図面で共有してください。
C1100(タフピッチ銅)とは
C1100は、タフピッチ銅に分類される純銅です。JIS H 3100は、圧延銅および銅合金の板・条について、材料の種類だけでなく、質別、寸法、試験などを定めています。したがって、加工対象が板・条である場合は、図面にC1100と記すだけでなく、必要に応じて素材の状態と寸法も確認します。
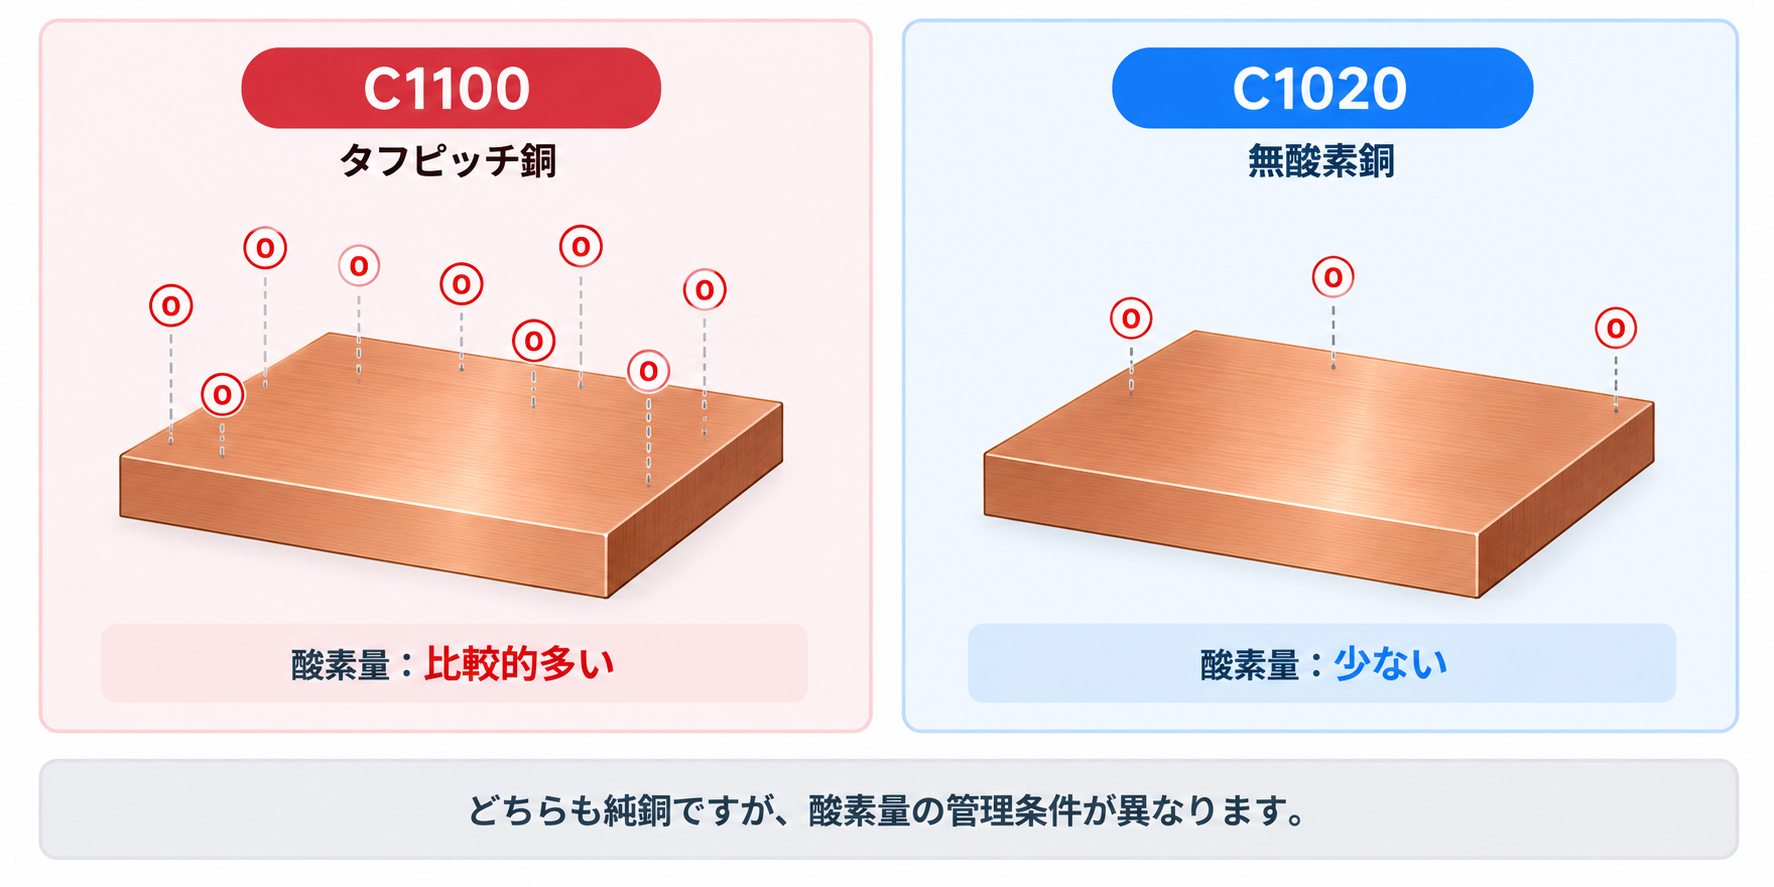
材料メーカーの公開規格では、C1100は銅純度99.90%以上、酸素量500 ppm以下のタフピッチ銅として示されています。同じ純銅でも、無酸素銅のC1020とは純度と酸素管理の条件が異なります。この違いは単なる数値比較ではなく、部品に必要な性能、接合や熱が加わる後工程、使用環境を確認する入口になります。
切削という加工方法そのものの基本は、「切削加工とは」で解説しています。本記事では、C1100という材料を加工部品へ使うときの判断に絞ります。
C1100の特性と主な用途
C1100は、電気を流す、熱を伝えるという機能を必要とする部品で候補になります。国内の銅材メーカーも、C1100の特長として導電性と熱伝導性を挙げ、端子、コネクター、給電用部品、放熱部品などの用途例を示しています。
導電性・熱伝導性は部品全体で評価する
材料の導電性が高くても、部品の断面積、電流経路、接触面、接続方法、使用温度が適切でなければ、部品として期待する性能を得にくくなります。放熱部品でも同様に、熱源との接触、取付面の平面性、表面処理、組み付け状態まで含めて判断します。
そのため、図面や見積もり時には「銅だから高導電・高放熱」とだけ伝えるのではなく、導電、放熱、接触、外観のうち何を優先する部品かを整理してください。材料を選ぶ理由が明確になると、変更できない条件と調整可能な条件を分けやすくなります。
柔らかさと展延性は加工上の確認点にもなる
C1100は塑性加工に使われることもある材料ですが、切削加工では柔らかさや粘りが常に有利とは限りません。細いリブ、薄肉部、狭い溝、深いポケットでは、固定時の力や切削中の負荷が形状・表面状態に影響する場合があります。
部品の機能に強度やばね性、耐摩耗性が強く求められるときは、純銅以外の銅合金も比較対象になります。C1100を採用する理由を導電・熱伝導・接続性などの機能要件と結び付けておくことが、材料選定の出発点です。
C1100と無酸素銅(C1020)の違い
C1100とC1020は、どちらも純銅系の材料ですが、同じ材料ではありません。材料メーカーの公開規格では、C1020は銅純度99.96%以上、酸素量5 ppm以下、C1100は銅純度99.90%以上、酸素量500 ppm以下として整理されています。必要な酸素管理や純度の条件が異なるため、材料記号を省略して「純銅」とだけ扱わないことが重要です。
| 比較項目 | C1100 | C1020 | 選定時の考え方 |
|---|---|---|---|
| 分類 | タフピッチ銅 | 無酸素銅 | 材料記号を区別して図面へ記載する |
| 公開規格上の銅純度 | 99.90%以上 | 99.96%以上 | 純度だけで優劣を決めない |
| 公開規格上の酸素量 | 500 ppm以下 | 5 ppm以下 | 接合・熱履歴・使用環境を確認する |
| 用途の検討 | 端子・銅箔など | 端子・コネクターなど | 必要な機能と後工程で判断する |
| 加工前の確認 | 質別・素材形状・表面要求 | 質別・素材形状・表面要求 | 同じ加工条件を前提にしない |
この比較は、どちらが常に上位の材料かを決める表ではありません。C1100は一般的な純銅部品の候補になり、C1020は酸素管理が機能や後工程の条件に関わる場合に検討されます。高温や水素が関わる工程、接合方法、真空用途などに条件がある場合は、材料規格と加工先の技術確認を先に行ってください。
C1100の切削加工で起こりやすい課題
C1100は切削可能な材料ですが、「削れること」と「必要な表面・寸法・バリ状態を安定して得られること」は別の課題です。特に粘り、切りくず、保持、外観要求が重なる部品では、工程全体で品質条件を確認します。
工具への付着とバリ
材料が工具の刃先へ付着する条件では、切れ味や加工面の状態に影響が出ることがあります。穴の入口・出口、溝の交差部、角部などでは、バリが組み付けや接触面に影響しないかを確認してください。
バリの発生はC1100だけで決まるものではありません。工具の材質・刃先形状、切削条件、冷却・潤滑、加工方向、保持方法が相互に関係します。工具の基本は「切削工具とは」、条件を組み立てる考え方は「切削条件とは」で確認できます。
長い切りくずと排出経路
粘りのある材料では、切りくずが長くつながり、工具やワークに絡むことがあります。狭いポケット、深い溝、穴の内部では、加工後に切りくずが残らないかだけでなく、排出中に仕上げ面を傷つけないかも確認が必要です。
このため、切りくず対策は回転数や送りの値だけを決める作業ではありません。部品形状に対する工具径と突出し、切りくずを逃がす方向、加工順序、切削液の供給、ワークの保持を一つの工程として検討します。加工先へ相談する際は、該当箇所を図面または3D CADで示すと判断しやすくなります。
傷・打痕・変形と表面品質
C1100の部品では、導電や放熱だけでなく、接触面や外観面の状態が重要になることがあります。切りくずとの接触、クランプ跡、搬送時の打痕、洗浄後の変色など、最終工程以外でも表面に影響する要因があります。
すべての面に同じ外観基準を置く必要はありません。接触面、外観面、非機能面を分け、傷、打痕、変色、バリの許容範囲を必要な箇所へ指定すると、検査基準と工程を合理的に整理できます。
C1100の切削条件を決める前に確認したいこと
C1100の切削条件に、すべての部品へ使える固定値はありません。加工方法、材料状態、工具、部品の剛性、固定方法、表面要求によって、適切な条件は変わります。一般的な数値をそのまま適用するより、加工先と必要条件を共有して決める方が確実です。
旋盤、フライス、穴あけなど、採用する加工方法
板・丸棒などの素材形状と、C1100の質別・板厚または径
薄肉、細い突起、深いポケット、穴、狭い溝などの形状
工具の材質・刃先形状・突出しと、切りくずの排出経路
クランプ位置、基準面、加工順序、固定を外した後の変形
重要寸法、公差、表面粗さ、バリ・傷・打痕・変色の許容範囲
洗浄、めっき、接合、組み付け、保管などの後工程
この確認は、加工条件を保守的にするためだけのものではありません。必要な面だけを高い品質管理の対象にし、不要な制約を増やさないためにも役立ちます。寸法の位置関係や基準が重要な場合は、「幾何公差とは」も参考になります。
図面・見積もり前の確認チェックリスト
見積もり時には、材料と形状だけでなく、何を優先してつくる部品かを伝えます。C1100では、導電・放熱・接触・外観といった要求が、材料選定、加工順序、表面の扱いに関わるためです。
2D図面と、用意できる場合は3D CADデータ
C1100の材料指定、質別、素材形状、支給材の有無
数量、試作・量産の区分、材料変更の可否
導電、放熱、接触、外観など、変更できない機能条件
重要寸法、公差、基準面、表面粗さ、幾何公差
バリ、傷、打痕、変色、クランプ跡の許容範囲
めっき、洗浄、接合、組み付け、検査、保管などの後工程
材料状態と品質条件が図面で整理されていると、加工方法、保持、検査の考え方を早い段階で確認しやすくなります。CNC加工の依頼に必要な情報を確認したい場合は、CNC加工の見積もりページをご覧ください。
C1100の切削加工 FAQ
C1100とC1020はどのように選びますか?
C1100はタフピッチ銅、C1020は無酸素銅です。公開規格上の純度・酸素管理の違いに加え、部品に必要な導電・熱伝導の条件、接合や熱が加わる後工程、使用環境、素材状態を合わせて選びます。用途に水素や高温の条件が含まれる場合は、材料メーカーの規格と加工先へ個別に確認してください。
C1100は切削しにくい材料ですか?
硬さだけで一律に判断できません。C1100では、粘りによる工具への付着、長い切りくず、バリ、傷、薄肉部の変形が確認点になります。材質、質別、形状、工具、保持方法、必要な表面品質を組み合わせて工程を検討します。
C1100でバリや工具への付着に注意する理由は何ですか?
材料の粘りに、工具形状、切削条件、冷却・潤滑、加工方向、保持方法が重なると、刃先の状態や加工面に影響することがあるためです。バリを許容できない箇所は、面取りやバリ取りの対象範囲、外観基準を図面で明確にします。
C1100の状態記号は加工で確認すべきですか?
確認が必要です。圧延材では、材料の状態が機械的な扱いや変形の傾向に関わります。板・条などの素材形状、質別、板厚または径を、部品形状と合わせて指定してください。
C1100部品の見積もり前に何を準備すればよいですか?
材料記号、質別、素材形状、数量、2D図面・3D CAD、重要寸法、公差、表面状態、外観・バリの許容範囲、後工程を準備します。導電・放熱・接触に関して変更できない条件も併せて共有します。
まとめ
C1100の切削加工では、タフピッチ銅の導電性・熱伝導性を部品機能へ生かしながら、粘りによる工具への付着、切りくず、バリ、傷、変形を管理します。C1020との違いは材料記号と酸素管理の条件から確認し、優劣ではなく用途・後工程・使用環境で選びます。図面にはC1100の質別、素材形状、重要寸法、表面要求、バリや傷の許容範囲を整理し、加工先と共有してください。


