

真鍮の切削加工とは?種類・C3604の選び方・加工時の注意点
真鍮は、ねじ、継手、端子、機械部品などの切削部品で検討される銅合金です。切削しやすい材料として知られますが、真鍮には複数の種類があり、求める強度、耐食性、外観、導電性、規制条件によって適した材料は変わります。真鍮の切削加工では、削りやすさだけでなく、部品の機能と図面上の品質要求を合わせて確認することが重要です。
重要ポイント真鍮の切削加工では、部品に必要な機能から材料種類を選ぶことと、バリ・傷・ねじ・表面品質を図面で明確にすることが要点です。C3604のような快削黄銅は有力な候補ですが、材料指定、規制、後工程を確認せずに選定しないでください。
真鍮の切削加工とは
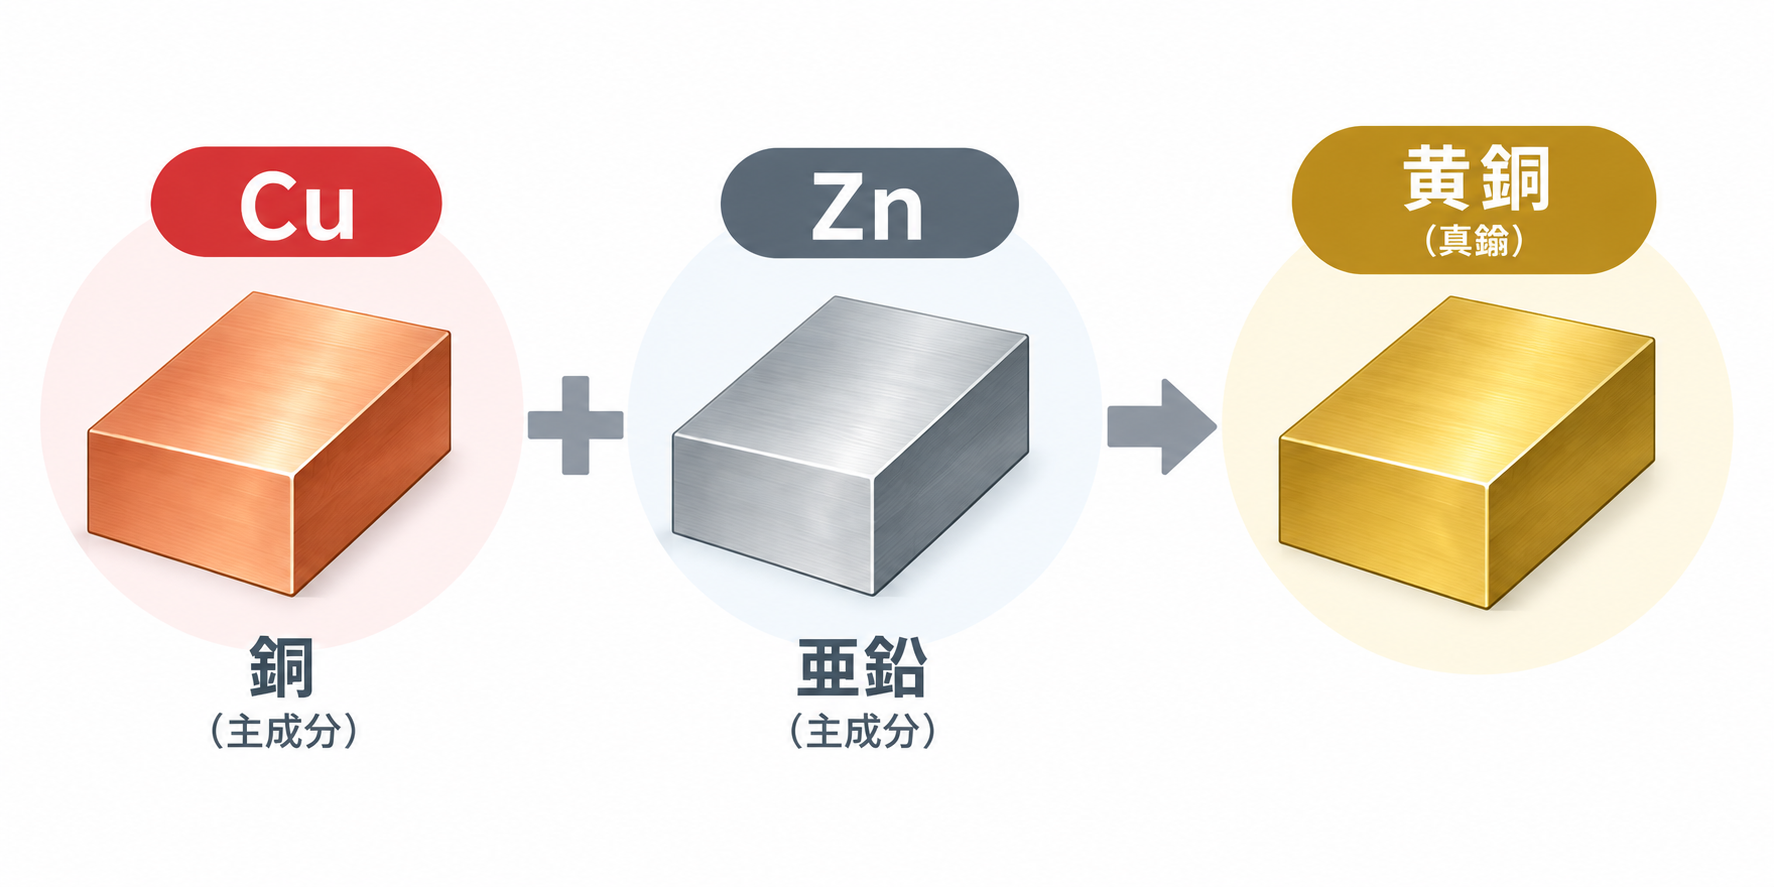
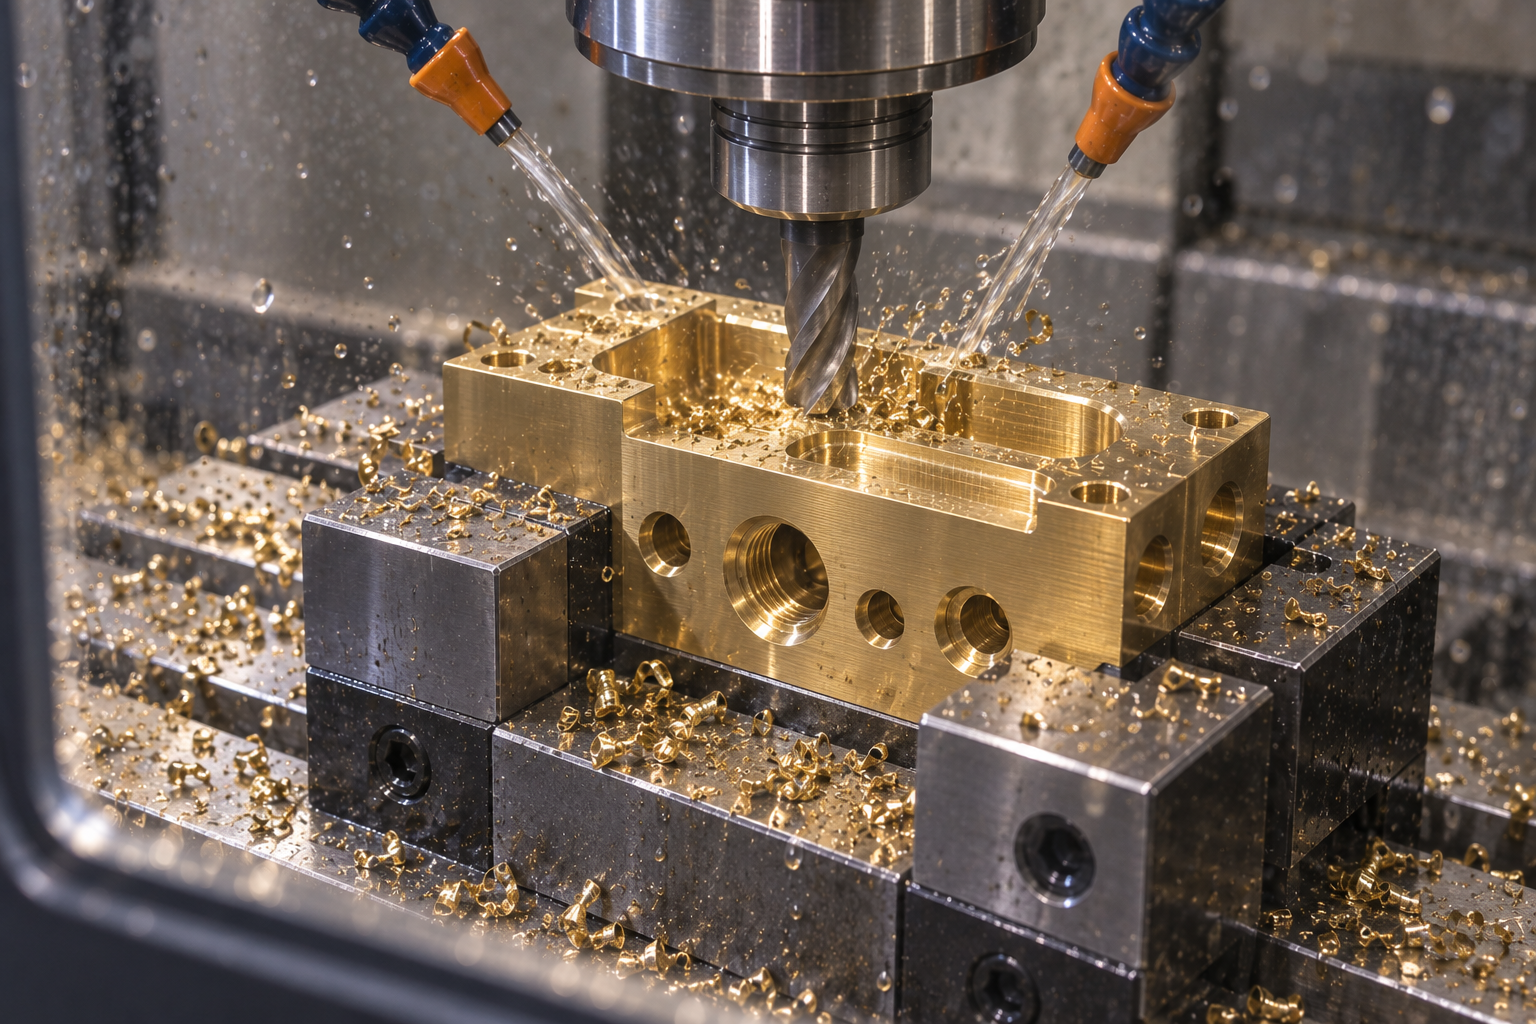
真鍮の切削加工とは、銅と亜鉛を主成分とする真鍮を、旋盤、フライス、穴あけなどで必要な部品形状に仕上げる加工です。丸棒や六角棒からねじや段差を加工する部品、板材から穴やポケットを加工する部品など、形状により加工方法は異なります。
真鍮は一つの材料記号ではありません。銅と亜鉛の比率、鉛などの添加元素、素材の形状、状態によって特性と加工時の確認点が変わります。したがって、図面に単に「真鍮」と記すのではなく、必要な場合は材料記号、素材形状、性能条件まで共有します。
切削の基本的な仕組みは、「切削加工とは」で解説しています。本記事は、真鍮部品を設計・調達する際の材料選定と加工前確認を扱います。
真鍮の特徴と切削部品で確認したい用途
真鍮は、機械部品、配管用の継手、電気部品、装飾部品などで使用されます。一般社団法人日本伸銅協会の資料では、黄銅は銅に亜鉛を加えた合金として整理され、成分や種類によって機械的性質・加工性が変わることが示されています。部品用途を例にしても、同じ真鍮をすべての条件に適用できるわけではありません。
切削性・耐食性・外観を一緒に見る
真鍮は切削部品の材料候補になりやすい一方、被削性が良いことだけで用途適合を判断することはできません。水分、薬品、屋外環境に触れる部品では、使用環境と耐食性を別途確認します。外観が重要な部品では、切削面の見え方、傷、打痕、変色、表面処理まで含めて基準を決めます。
たとえば、継手やねじ部品では、寸法・ねじ精度・シール面の状態が重要です。装飾面では、機能面よりも外観要求が優先されることがあります。部品のどの面へ何の役割を持たせるかを分けると、材料と検査基準を選びやすくなります。
強度・耐摩耗性・導電性の優先順位を決める
真鍮は銅合金であり、純銅と同じ特性を前提にしません。導電性を重視するのか、強度や耐摩耗性を優先するのか、成形やかしめが必要なのかによって、比較すべき材料は変わります。材料名から用途を断定するのではなく、部品が担う機能から候補を絞ることが大切です。
材料の性質は、素材の状態、板・棒などの供給形態、後工程でも変わります。機能に直結する要求は図面や仕様に書き、変更可能な条件と分けて加工先へ伝えてください。
真鍮の種類とC3604(快削黄銅)の位置づけ
真鍮には、加工性、冷間加工性、耐食性、鍛造性などの目的に応じた複数の種類があります。日本伸銅協会の「伸銅品の種類と特性」では、C3601からC3605を含む快削黄銅が、特に被削性に優れる区分として示されています。材料名を決めるときは、真鍮という大きな分類から、部品の要求に合う材料記号へ絞り込みます。
黄銅の種類が加工性に影響する理由
黄銅では、成分の違いが切削時の切りくず、加工硬化、成形性、表面状態などの傾向に関わります。加工性を比較する際には、素材の状態、工具、加工方法、部品の形状も同時に確認します。材料だけを比べても、同じ品質で加工できるとは限りません。
旋削・フライス・穴あけでは、工具とワークの回転関係や、切りくずの逃がし方が異なります。加工方法に応じた考え方は、PCBgogoのCNC旋盤加工とCNCフライス加工で確認できます。
C3604/快削黄銅は切削性を重視する候補
C3604は、JIS H 3250で快削黄銅2種として位置付けられる材料です。日本伸銅協会の資料では、C3604は銅57.0~61.0%、鉛1.8~3.7%、残部亜鉛などの成分範囲として示されています。鉛の添加は、快削黄銅における切りくずの分断性と被削性に関係します。
しかし、C3604は「真鍮なら必ず選ぶ標準材」ではありません。量産での切削性、ねじや穴の形状、材料指定、外観、規制・顧客仕様、後工程を確認したうえで候補にします。C3604を選ぶ具体的な判断は、「C3604の切削加工」で詳しく解説しています。
C3602・C2801などとの比較で確認したい条件
C3602のような他の快削黄銅、C2801のような黄銅板などが、仕様や既存部品で指定されていることがあります。この場合、加工しやすさだけを理由にC3604へ置き換えません。素材形状、強度、曲げ・かしめの有無、外観、使用環境、規制、顧客承認の要否を先に確認します。
材料変更には、相手部品や後工程まで影響する可能性があります。比較が必要な理由を「材料名の違い」ではなく、「何の機能または仕様を維持する必要があるか」として整理すると、必要な確認に絞れます。
真鍮の切削加工で起こりやすい課題
真鍮は被削性の良い材料群を含みますが、加工後のバリ、ねじ部、表面傷、寸法、外観が常に問題にならないとは限りません。形状と品質要求に合わせ、重点管理すべき箇所を決めます。
バリと仕上げ面
穴の入口・出口、ねじの始まりと終わり、溝の交差部、鋭いエッジでは、バリの許容範囲を確認します。バリを抑えることが目的なのか、バリ取り後のエッジ状態が目的なのかを分け、対象箇所、面取り、後処理の範囲を図面へ明記してください。
仕上げ面についても、全ての面に同じ面粗さや外観基準を設定する必要はありません。接触面、シール面、外観面、非機能面を区別して、必要な品質を必要な箇所に置くことが重要です。
工具・刃先と切削油
工具の材質・刃先形状、切削条件、切削油の供給は、切りくず、バリ、仕上げ面に関わります。固定の回転数や送りを一般論として決めるのではなく、材料状態、工具、設備、形状、数量、要求品質を合わせて条件を検討します。
旋盤・フライス・穴あけで変わる確認点
旋盤加工では、外径、内径、ねじ、同軸度、チャックで保持する箇所を確認します。フライス加工では、平面、ポケット、溝、薄肉部、クランプ位置を確認します。穴あけでは、穴径、深さ、底形状、入口・出口のバリ、ねじ立ての有無を確認します。
加工方法による違いは、材料の選定と切り離せません。加工できるかだけでなく、工具が届くか、保持できるか、測定できるか、後工程に影響しないかを加工前に確認してください。
図面・見積もり前の確認チェックリスト
真鍮部品を見積もる前には、材料名と形状だけでなく、部品の機能と品質基準を共有します。材料が未確定の場合は、候補とした理由、変更できない条件、比較が必要な事項を整理して伝えます。
2D図面と、用意できる場合は3D CADデータ
真鍮の材料記号、素材形状、状態、支給材の有無、材料変更の可否
数量、試作・量産の区分、部品用途、相手部品の情報
耐食性、導電性、強度、外観など、変更できない機能条件
重要寸法、公差、基準面、面粗さ、幾何公差
ねじ、穴、薄肉、細長部、狭い溝、重要なエッジ
バリ、傷、打痕、変色、クランプ跡、表面処理の要件
規制、顧客基準、成分証明・検査成績書の要否、後工程
図面と材料条件が整理されていると、加工方法、保持、品質確認を早い段階で検討しやすくなります。CNC加工の依頼に必要な情報は、CNC加工の見積もりで確認できます。
真鍮の切削加工 FAQ
真鍮は切削加工しやすいですか?
真鍮には被削性に優れる材料群がありますが、すべての真鍮が同じ条件で加工しやすいわけではありません。材料記号、素材状態、形状、工具、保持、表面品質、後工程を合わせて確認します。
C3604(快削黄銅)とは何ですか?
C3604は、JIS H 3250で快削黄銅2種として位置付けられる材料です。切削性を重視する部品の候補になりますが、材料指定、規制、使用環境、後工程を確認して選定します。
真鍮と銅は切削性がどのように違いますか?
真鍮は銅に亜鉛などを加えた銅合金であり、純銅とは同じ材料ではありません。切削性、強度、導電性、耐食性、外観の条件を一つずつ比較します。純銅を含む銅材料全体の選定は、銅の切削加工の記事で扱う範囲です。
真鍮の切削でバリや傷を抑えるには何を確認しますか?
材料、工具、切削条件、切削油、加工方向、ワーク保持、ねじや穴の形状、バリ・表面傷の許容範囲を確認します。バリ取りの対象範囲と、仕上げ後に必要なエッジ状態を図面で示すことも重要です。
真鍮部品の見積もり前に何を準備すればよいですか?
材料記号、素材形状、数量、2D図面・3D CAD、重要寸法、公差、面粗さ、ねじ・穴、バリ・外観の許容範囲、表面処理、後工程、規制や証明書の要否を準備します。
まとめ
真鍮の切削加工では、部品の用途から必要な耐食性、強度、導電性、外観、加工性を整理し、材料記号へ落とし込みます。C3604のような快削黄銅は切削性を重視する部品の候補ですが、材料指定、規制、後工程、品質要求まで含めて判断します。図面には材料、形状、重要寸法、表面要求、バリの許容範囲を明確にし、加工先へ共有してください。


