





小型基板のシルク印刷検査手順|組立ミスを防ぐチェックリスト
小型基板のシルク印刷は、部品番号、極性、1番ピン、実装方向、コネクタ表示などを作業者へ伝えるための情報です。電気的な導通に直接関係しない場合でも、文字の欠け、位置ずれ、パッドとの重なり、読みにくい表示があると、実装方向の誤認や検査の見落としにつながるおそれがあります。シルク印刷の検査は、製造後だけでなく、CAD・ガーバーデータの段階から始めることが重要です。
重要ポイント小型基板のシルク検査では、文字の見た目だけでなく、極性・1番ピン・部品方向を作業者が迷わず判断できるかを確認します。設計データ、印刷直後、実装前の3段階で確認を分けることで、組立ミスにつながる表示不良を早期に見つけやすくなります。
シルク印刷検査を先に決めるべき理由
小型基板では、部品間隔が狭く、表示に使える面積も限られます。部品番号や極性記号を小さくしすぎたり、外形線をパッドに近づけすぎたりすると、製造後に読みにくくなるだけでなく、実装時の判断を妨げることがあります。特に極性部品、IC、コネクタでは、文字と図形のどちらが方向判断の根拠になるかを明確にしておく必要があります。
基板シルクの基本的な役割とデザインルールは、基板のシルクスクリーンとはで解説しています。本記事では、すでに作成した表示をどの順序で確認し、組立前の誤認を防ぐかに焦点を置きます。
手順1|CAD・ガーバーデータで表示内容を確認する
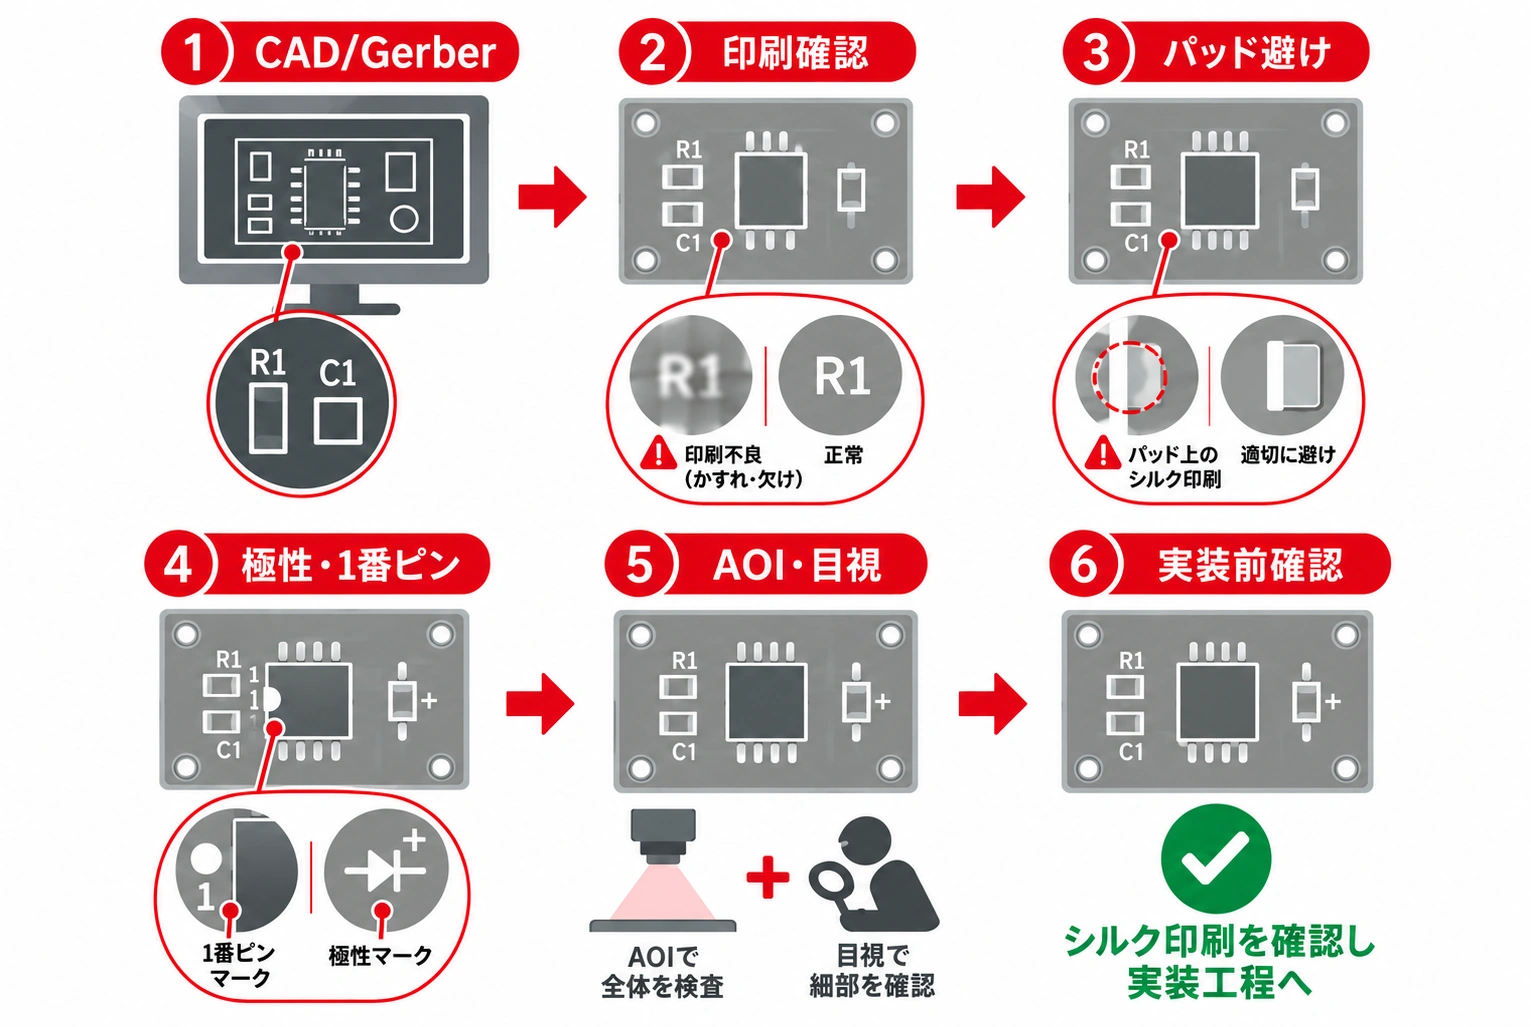
最初に、部品番号、極性記号、1番ピン、実装方向、コネクタ名、基板面の表示が設計意図どおりに出力されているかを確認します。表示面が部品面かはんだ面か、部品の向きが組立図と一致するか、改版後のデータが混在していないかも同時に見ます。
次に、基板のシルク文字や外形線がパッド、ソルダーマスク開口、銅箔、ビア、基板外形と重なっていないかを確認します。表示スペースが不足する場合も、極性や1番ピンの意味を失うまで情報を削るのではなく、文字の位置、略号、外形線の範囲を調整します。ガーバーデータの構成と確認ポイントは、ガーバーデータとはも参考になります。
手順2|印刷直後に文字の欠け・にじみ・位置ずれを確認する
シルク印刷後は、文字・線・記号の欠け、にじみ、かすれ、汚れ、重なり、位置ずれを確認します。小型基板では、肉眼で読めるように見えても、部品を搭載した状態では認識しにくくなる場合があります。首件や低ロットでは、拡大鏡や顕微鏡を用いて、小文字、細線、極性記号を設計データと照合すると確認しやすくなります。
外観検査装置メーカーの公開資料では、画像と良品データまたは設計データを比較して、文字、印刷、部品位置などの差異を検出する方法が紹介されています。自動画像検査は検査の繰り返しと記録に役立ちますが、表示の意味が作業者にとって十分に分かりやすいかまで自動で判断できるとは限りません。異常候補は、設計意図を理解した担当者が確認する流れを残します。
手順3|パッド・部品外形との重なりを確認する
シルクがパッドやはんだ付けに関わる領域へ重なると、実装状態で表示が隠れたり、検査時にパッドや部品の状態を見分けにくくなったりします。部品外形線も、実際のパッドや極性マークと競合しない位置に置く必要があります。
重なりを見つけた場合は、まずシルクの位置を移動し、必要に応じて略号へ置き換えます。文字を小さくするだけでは可読性が下がるため、極性、1番ピン、方向を示す図形を残せるかも確認してください。特に小型のコネクタや極性部品では、文字よりも明確な図形記号が実装時の判断に役立つことがあります。
手順4|極性・1番ピン・実装方向を確認する
ダイオード、LED、電解コンデンサ、IC、コネクタなどでは、極性・1番ピン・実装方向の表示を重点的に確認します。部品番号だけでなく、丸印、三角形、切り欠き、プラス/マイナス、外形線などの図形が、BOM、組立図、部品データ、実装機の向きと矛盾していないかを照合します。
ここで有効なのは、一人がシルクだけを読むのではなく、設計データと実装資料を交差させることです。例えば、ICの1番ピンがシルク上では明確でも、部品ライブラリの向きや組立図が異なれば、組立ミスを防げません。改版があった場合は、シルク、BOM、組立図、実装データを同じ改版番号で確認してください。
手順5|目視検査とAOI・画像検査を使い分ける
目視検査は、首件の確認、低ロット、例外処理、文字の意味や作業性の判断に向いています。拡大鏡や顕微鏡を使えば、小文字や細い記号も確認できます。一方、AOIや画像検査は、良品画像・設計データとの比較を繰り返し、位置ずれ、欠け、印刷の差異を効率的に見つけ、結果を記録する用途に向いています。
AOIを使う場合も、検査基準を先に決めます。どの文字欠けを不合格とするか、どの極性記号を必須とするか、反射や部品の影による誤検出をどう復検するかを決めなければ、検査結果を組立ミス防止へつなげられません。自動光学検査の基本は、自動光学検査(AOI)もご覧ください。
手順6|実装前の最終チェックリストで組立ミスを防ぐ
| 確認項目 | 主な確認内容 | 推奨する確認方法 |
|---|---|---|
| 文字・線の完全性 | 欠け、かすれ、にじみ、汚れ、重影 | 目視、拡大、画像比較 |
| 位置・重なり | パッド、部品外形、板外形との干渉 | ガーバー/CAD照合、目視 |
| 極性・1番ピン | 極性記号、切り欠き、三角形、方向 | BOM・組立図・部品資料の交差確認 |
| 最終基準 | 改版、例外、異常処置、判定記録 | チェックリスト、AOI結果、担当者復検 |
PCBgogoへ製造データを提出する前には、シルク層をガーバービューアで確認し、部品番号・極性・1番ピン・コネクタ表示と組立資料の整合性を確認してください。試作で見つかった問題を設計ライブラリやチェックリストへ戻すことで、次回以降の表示不良と組立ミスを減らしやすくなります。
まとめ
小型基板のシルク印刷検査は、製造後の文字確認だけでは十分ではありません。CAD・ガーバーで表示内容を確認し、印刷直後に欠けや位置ずれを見て、パッドとの重なり、極性・1番ピン、AOIと目視の結果を実装前に照合します。この順序で確認を行うことで、表示の見落としを組立ミスになる前に発見しやすくなります。
よくある質問
シルク印刷の欠けは、実装前に必ず確認すべきですか?
極性、1番ピン、部品番号、コネクタ表示など、組立や検査の判断に使う情報は確認が必要です。欠けが意味の誤認につながる場合は、実装前に原因と対応を確認します。
AOIだけでシルク検査は完結しますか?
完結するとは限りません。AOIは差異の検出と記録に役立ちますが、表示の意味、例外処理、反射や遮蔽による判定、作業者にとっての可読性は目視での復検が必要になる場合があります。
小さい基板でシルクの場所が足りない場合はどうしますか?
極性や1番ピンなど組立判断に必要な表示を優先し、文字位置、略号、外形線を見直します。パッドやはんだ付け領域を犠牲にしたり、読めないほど文字を小さくしたりする前に、表示の目的ごとに優先順位を決めてください。


