




QFN実装不良を減らす基板設計|ランドパターン・放熱パッド・リフローの確認ポイント
QFNの実装不良を減らすには、部品を搭載する前の基板設計段階から、端子のランド、中央の露出パッド、はんだ印刷、検査方法を一続きで確認することが大切です。QFNは接合部がパッケージの下面に隠れるため、外観だけでは状態を判断しにくい場合があります。設計データを実装先へ渡す前に、対象部品の資料と基板・メタルマスクのデータを照合しましょう。
PCBgogoの公式サイトでは、基板製造と部品実装の情報を確認できます。本記事では、QFNの一般的な設計・実装上の確認点を整理し、特定の部品や実装条件に依存する数値は一律に指定しません。
まず部品の型番とランドパターンを照合する
最初に確認するのは「QFNなら共通のランド寸法が使えるか」ではなく、実際に採用する部品の完全な型番とパッケージ仕様です。端子の幅や間隔、底面の露出パッドの有無・寸法、端子側面の形状は製品ごとに異なることがあります。
部品メーカーの最新版データシートや実装資料を基準に、端子番号、ピン1の向き、推奨ランドパターン、露出パッドの電気的接続先を確認します。フットプリントを別の型番から流用した場合は、端子数が同じでも寸法や接続条件が一致するとは限りません。ライブラリの登録内容と部品資料を照合し、設計データ上の向きもBOMや搭載座標と一致させてください。
一般的なSMT不良の種類や工程全体の見方は、よくあるSMT基板実装不良と防止方法も参考になります。本記事では、そこからQFN特有の下面接合と設計データの確認に絞ります。
銅ランド・ソルダーレジスト・メタルマスクを分けて確認する
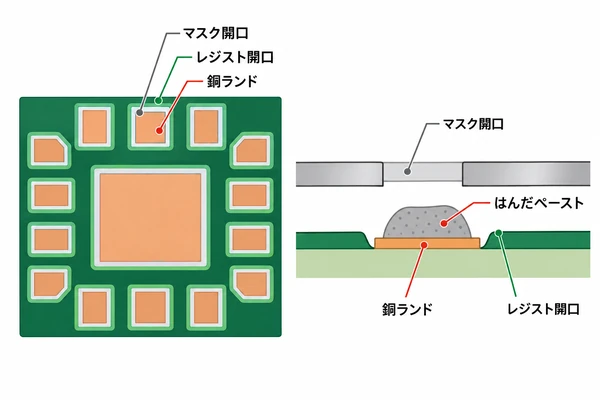
QFNの図面では、似た位置に複数の「開口」がありますが、役割は異なります。銅ランドは部品端子とはんだを接合する導体、ソルダーレジスト開口は銅面のうち露出させる範囲、メタルマスク開口ははんだペーストを印刷する範囲です。三つを同じ輪郭として扱わず、それぞれのデータを重ねて確認します。
| 対象 | 役割 | 確認すること |
|---|---|---|
| 銅ランド | 電気・はんだ接合の対象 | 端子と露出パッドの寸法・接続 |
| ソルダーレジスト | 銅面の露出範囲を定める | 隣接部との間隔、露出パッドの分割有無 |
| メタルマスク | はんだペーストの印刷範囲を定める | 端子部と露出パッド部の開口データ |
中央の露出パッドは面積が大きいため、端子部と同じ考え方で一枚の大きな印刷開口にすると、はんだ量やボイド、部品の浮きなどの検討が必要になる場合があります。開口を分割するか、どの程度の印刷量にするかは、部品メーカーの資料と実装先のメタルマスク・印刷条件を合わせて決めます。汎用的な開口率や分割寸法を、そのまま別の部品へ適用しないでください。
放熱パッドとサーマルビアは熱・電気の両面で考える
露出パッドは、部品によっては基板への熱の逃げ道や接合面として使われます。ただし、電気的にGNDへ接続するか、別のネットへ接続するか、または接続しないかは部品仕様によって異なるため、データシートで確認が必要です。一般的な基板のサーマルランド(Thermal Relief)と、QFN底面の露出パッドは別の設計対象です。
放熱ビアを設ける場合も、数を増やせば必ずよいとは限りません。部品の消費電力、基板の層構成、銅箔面積、電気的な接続条件を踏まえ、必要に応じて熱・電気解析や試作評価で判断します。ビア位置や構造によっては、リフロー時のはんだ吸い上がりなども検討対象になります。個別部品の資料にある寸法例は、その部品と評価条件に限った参考値として扱いましょう。
はんだ印刷・搭載・リフローを一つの工程として確認する
端子の接合不足、ブリッジ、部品の傾きや浮き、露出パッドのボイドは、設計・印刷・搭載・加熱のどれか一つだけで決まるとは限りません。例えば、ランドやマスクの形状、ペーストの転写量、搭載位置や荷重、ペーストの状態、リフロープロファイルが組み合わさって接合状態に影響します。症状を見て原因を一つに決めつけず、工程ごとに仮説を分けて確認することが重要です。
設計側では、端子部と露出パッド部のメタルマスクデータ、部品の向き、周辺部品との間隔を確認し、実装側とは使用する部品・はんだペースト・設備に応じた印刷およびリフロー条件をすり合わせます。リフロー温度や時間、露出パッドのはんだ量に全QFN共通の値を当てはめず、対象部品とペーストの仕様を基準にしてください。
下面の接合部は検査方法の限界も含めて決める
QFNのはんだ接合部はパッケージ下面にあるため、AOIや目視だけで接合面全体を直接確認できるわけではありません。SPIは印刷後のペースト状態を確認する工程、AOIや目視は見える範囲の外観確認、X線は内部状態を調べる手段として、それぞれ対象が異なります。いずれか一つの検査だけで、未接合や長期信頼性まで一律に判定できると考えないことが大切です。
検査方法を決める際は、疑う不良モード、必要な判定精度、対象部品の特性、利用可能な検査設備を確認します。透過式X線では短絡を見つけられても、未接合を十分に判定できない場合があるとする実装資料もあります。CTは複数方向から撮影したX線画像を再構成し、内部を断面・立体的に確認する方法で、構造が複雑な対象では二次元画像を補う選択肢になります。ただし、撮影条件、対象の大きさや材質、必要な分解能によって確認できる範囲は異なり、CTでもあらゆる未接合や長期信頼性を保証できるわけではありません。検査法の選択と合格基準は、疑う不良モード、対象部品、利用可能な設備に合わせ、試作前に実装先と決めてください。
試作前には、完全な部品型番とデータシート、基板製造データ、部品表(BOM)、搭載座標、部品の向き、メタルマスクの有無、希望する検査項目をまとめます。基板製造から部品実装までの依頼先としてPCBgogoの部品実装サービスを確認できますが、個別のQFN型番や検査条件は案件ごとに見積もり時に確認が必要です。
PCBgogo - 部品実装のご相談部品の型番、基板データ、BOM、搭載座標、メタルマスクや検査の希望条件を添えて、QFN実装の可否と見積もり条件をご確認ください。部品実装の見積もりを確認する
QFN実装不良を減らすには、部品ごとのランド・露出パッド仕様を基準に、銅ランド、ソルダーレジスト、メタルマスク、実装条件、検査方法を連続して確認します。設計値を一律に決めるのではなく、部品資料と実装先の条件を照合し、試作前に判定方法まで共有しておくことが再発防止につながります。


