




初品検査のチェック項目|TWS・スマートウォッチの基板実装
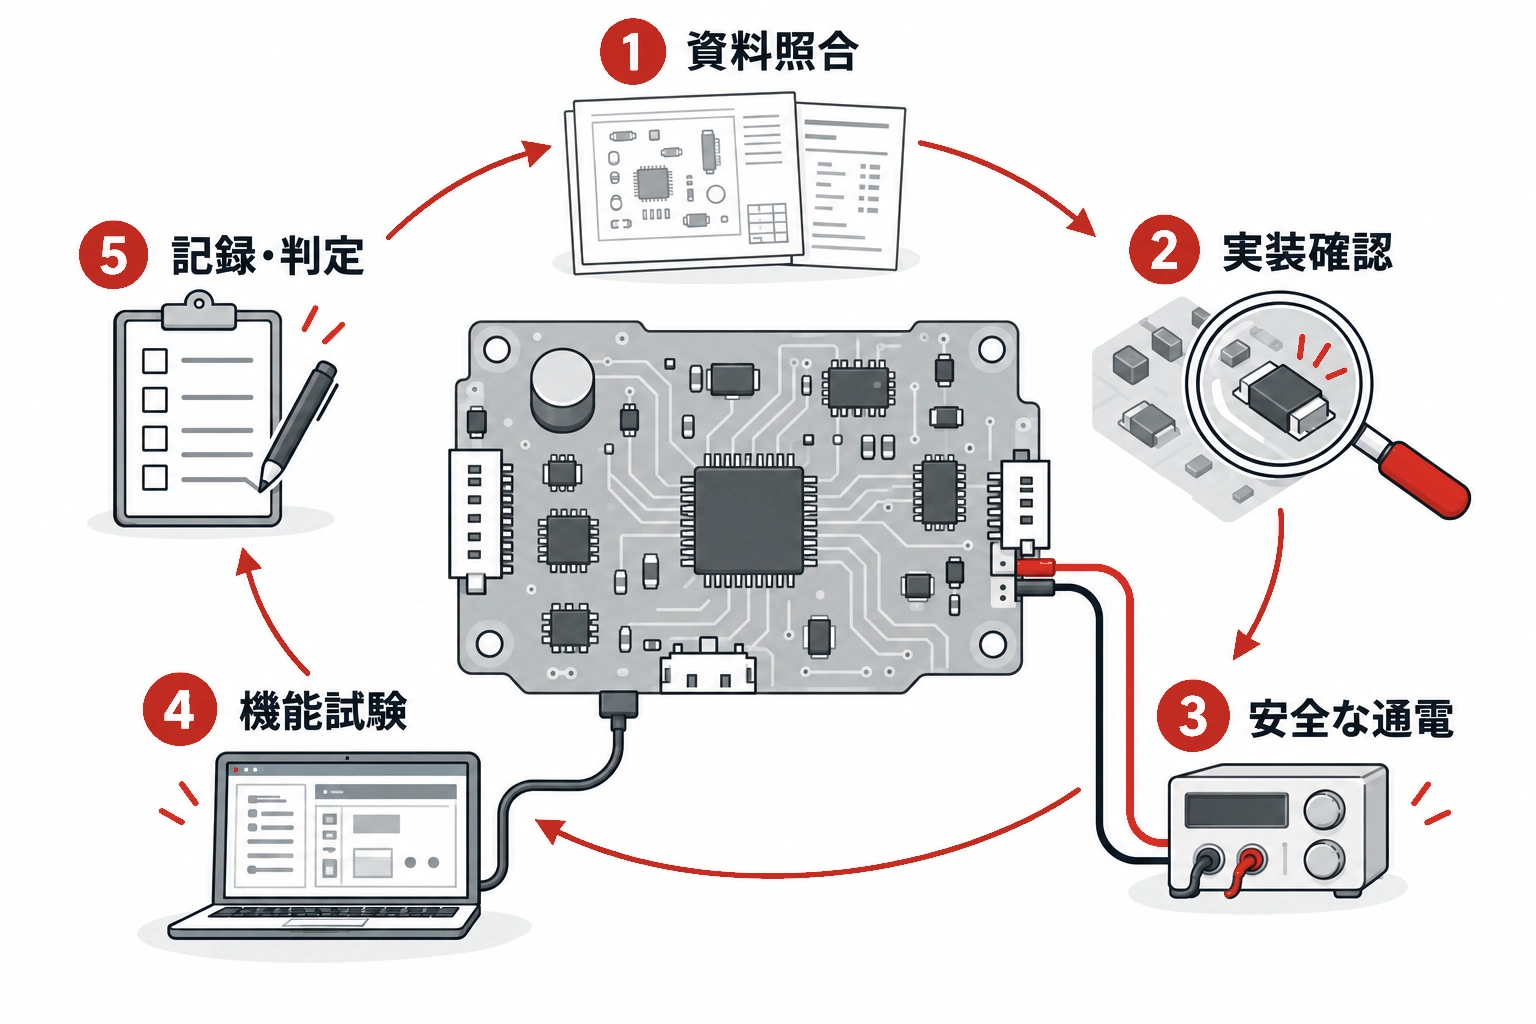
重要ポイント初品検査では、最初に実装した基板を最新版の設計・製造資料、合意済みの判定条件、搭載機能と照らし合わせます。外観だけでなく、安全な通電、必要な機能の確認、結果の記録まで行い、次ロットへ進む判断材料をそろえることが大切です。
基板実装の初回品を受け取ったとき、「部品が載っているか」だけを見て量産や次の試作へ進めてよいのでしょうか。部品の向きやはんだ状態に問題がなくても、設計データの版違い、電源の異常、製品機能の未確認が残っていることがあります。
この記事では、TWSイヤホンの充電ケースとスマートウォッチを例に、初品検査でそろえる資料、共通の確認項目、製品ごとの機能確認、記録の残し方を整理します。ここでいう初品検査は、試作・初回実装品を対象とした実務上の確認です。正式なFAI(First Article Inspection)や顧客固有の承認手順とは、要求される書類や承認方法が異なる場合があります。
初品検査は「最初の基板を合意済み資料と照合する」工程
初品検査の目的は、実装された基板が合意した設計・製造データに沿っているか、また想定した基本動作を満たすかを、決めた基準で確認することです。単なる外観確認ではなく、資料照合、実装状態、電気的な立ち上げ、必要な機能試験を組み合わせて行います。
「初品検査」「初品承認」「FAI」は、業界や顧客によって指す範囲が同じとは限りません。航空宇宙分野などで定められたFAIやAS9102の書類一式を求められている場合は、本記事のチェック例だけで置き換えず、契約・顧客要求に従ってください。
また、初品を何枚確認するか、どの不具合を不合格とするかも一律ではありません。ロット数、製品リスク、顧客要求、変更内容を踏まえて、対象数・確認者・合否条件を検査前に決めます。
検査前に設計・実装データの版と判定条件をそろえる
検査を始める前に、確認対象の基板と資料が同じ設計版を指しているかをそろえます。資料の版が食い違った状態で目視や通電を進めると、正しい変更を不具合と判断したり、逆に誤った実装を見逃したりするおそれがあります。
基板の品番、リビジョン、製造データ、外形・層構成などの製造情報
実装図、部品表(BOM)、部品座標データ、回路図
代替部品を使う場合の承認記録と、部品番号・実装方向の情報
基板・実装・ファームウェアの各バージョンと変更履歴
試験治具、電源条件、測定点、期待値、合否基準、確認・承認担当者
特に、BOMと実装図、部品座標データの間に矛盾がある場合は、現物を見て推測で補わず、設計側に確認してから判定します。電圧や電流などのしきい値も、製品ごとの回路設計・部品仕様・試験手順から決めます。共通の数値をそのまま当てはめることはできません。
共通の実装チェックは部品・極性・はんだ・損傷から始める
資料の版を確認したら、基板そのもの、部品の有無と向き、はんだ接合、コネクタや固定部を順に確認します。下表は初品確認のたたき台です。実際に使う項目と判定基準は、製品仕様・顧客要求・合意した受入基準に合わせて調整してください。
| 確認段階 | 見る項目 | 照合資料・方法 | 記録例 | 注意点 |
|---|---|---|---|---|
| 基板・版 | 品番、リビジョン、数量、外形や目視できる損傷 | 製造データ、図面、受入基準 | 識別番号、版、確認写真 | 資料と現物の版を一致させる |
| 部品照合 | 部品番号、数量、欠品・余分な部品、承認済み代替品 | BOM、部品表、変更承認記録 | 相違箇所、部品ロット | 代替品は承認状態も確認する |
| 配置・方向 | 極性、ICの1番ピン、コネクタ向き、部品位置 | 実装図、座標データ、部品仕様 | 部品番号、位置、判定 | シルクだけで判定できない部品は資料を併用 |
| 実装状態 | ずれ、立ち、ブリッジ、はんだ状態、部品・基板の損傷 | 合意した受入基準、目視、必要に応じAOI | 不具合位置、写真、処置 | 外観だけで電気的な正常性までは判断しない |
| 接続・機構 | コネクタの方向・固定、接点の損傷、組立干渉 | 図面、機構条件、組立手順 | 接続状態、干渉箇所 | 基板単体と筐体組立後の確認を分ける |
IPC-A-610は電子組立品の視覚的な受入れ基準を扱い、J-STD-001ははんだ付けされた電子組立品の工程・材料要求を扱います。IPCは両規格が併用されることが多いと説明していますが、適用する版・クラス・判定条件は契約や顧客要求で確認が必要です。規格名だけで、すべての製品に同じ合否が自動的に決まるわけではありません。
目視検査やAOI(自動光学検査)は、カメラで見える部品配置やはんだ外観の確認を補助します。一方、電気的な全故障や部品の下に隠れた接合部まで必ず検出できる方法ではありません。BGAなど内部接合の確認が必要な場合は、X線検査の必要性を個別に判断します。IPC-A-610自体はX線検査の判定基準を提供する規格ではないため、検査対象・適用規格・別途定めた基準を確認してください。
通電確認と機能試験は安全条件・製品要件に合わせる
外観確認後の通電では、電源条件と測定点をあらかじめ定め、必要に応じて電流制限などの保護条件を設定します。電源電圧、消費電流、主要電源レール、異常発熱や異臭などを確認しますが、設定値や合否値は回路設計・部品仕様・試験手順に基づいて決めます。
電源が入ったことだけを、機能試験の合格とは扱いません。基本的な起動確認と、製品が要求する各機能の試験を分け、どの条件で何を確認したかを残します。無線についても、試作段階の接続・通信確認と、法規適合、認証、RF性能評価は別の目的です。
TWS充電ケースで確認する項目
充電ケース基板が検査対象なら、入力電源や充電回路、左右イヤホンとの充電接点・状態検知、LEDなど、実際に搭載された機能を仕様に沿って確認します。ケース内のコネクタや電池保護関連信号も、回路構成に含まれる場合に対象とします。
イヤホン本体のスピーカー、マイク、装着検知などは、充電ケース基板の機能と混同しないようにします。ケース側がイヤホンとの通信や状態管理を担う設計であれば、そのインターフェースを確認します。電池の充電条件や保護動作は、採用セル・充電IC・保護ICの仕様および製品安全要求に従い、独自の数値を設定しないでください。
スマートウォッチで確認する項目
スマートウォッチでは、表示、タッチやボタン、充電、BLE(Bluetooth Low Energy)通信、PPGや加速度センサーなど、製品に搭載された機能から確認対象を選びます。センサーや表示部が別モジュールやFPCに実装されている場合は、基板単体での試験と、組立後のシステム試験を区別します。
防水、落下・耐久、医療的な測定精度、無線認証は、通常の初品基板チェックだけでは確認できません。それぞれ別の試験計画と判定基準が必要です。初品検査の結果を、完成品全体の性能保証と読み替えないことが重要です。
検査結果・不適合・変更を次ロットへ引き継ぐ
検査結果は、あとから同じ条件を再現し、設計・実装の変更履歴を追える形で残します。合否だけでなく、試験条件と根拠を記録しておくと、次ロットの確認や不具合原因の切り分けに役立ちます。
基板、BOM、実装データ、ファームウェアの版と試料番号
検査日、検査者、使用した治具・電源条件・測定点
測定値、確認写真、合否とその根拠
不適合の症状・発生位置・再現条件、暫定処置
修正内容、再試験の結果、次ロットへの反映事項、承認者
不具合が見つかった場合は、現象と原因の推定、設計変更、実装変更、再試験を分けて記録します。修正箇所だけを確認すれば十分とは限らないため、影響範囲に応じて関連項目を再確認します。次ロットへ進むかどうかは、事前に決めた判定者と合意済み基準に基づいて判断します。
まとめ:初品検査は対象機能と判定条件を先に決める
初品検査では、まず設計・実装資料の版と判定条件をそろえ、部品・極性・実装状態を確認したうえで、安全な通電と必要な機能試験を行います。結果、条件、不適合、修正履歴まで記録しておくことで、次ロットへ進む判断がしやすくなります。
TWS充電ケースとスマートウォッチでは、確認すべき機能も試験する単位も異なります。搭載機能とシステム構成に合わせて範囲を決め、初品検査・正式なFAI・完成品の信頼性評価を混同しないようにしましょう。
PCBgogoでは、基板製造・実装の試作を検討する際、設計データやBOM、部品座標、実装図などを事前に整理しておくと、仕様確認を進めやすくなります。対応可否や個別条件は案件ごとにご確認ください。


